
Finesse sur la force : comment le procédé de précision de Brightstar résout la déformation des pièces plastiques

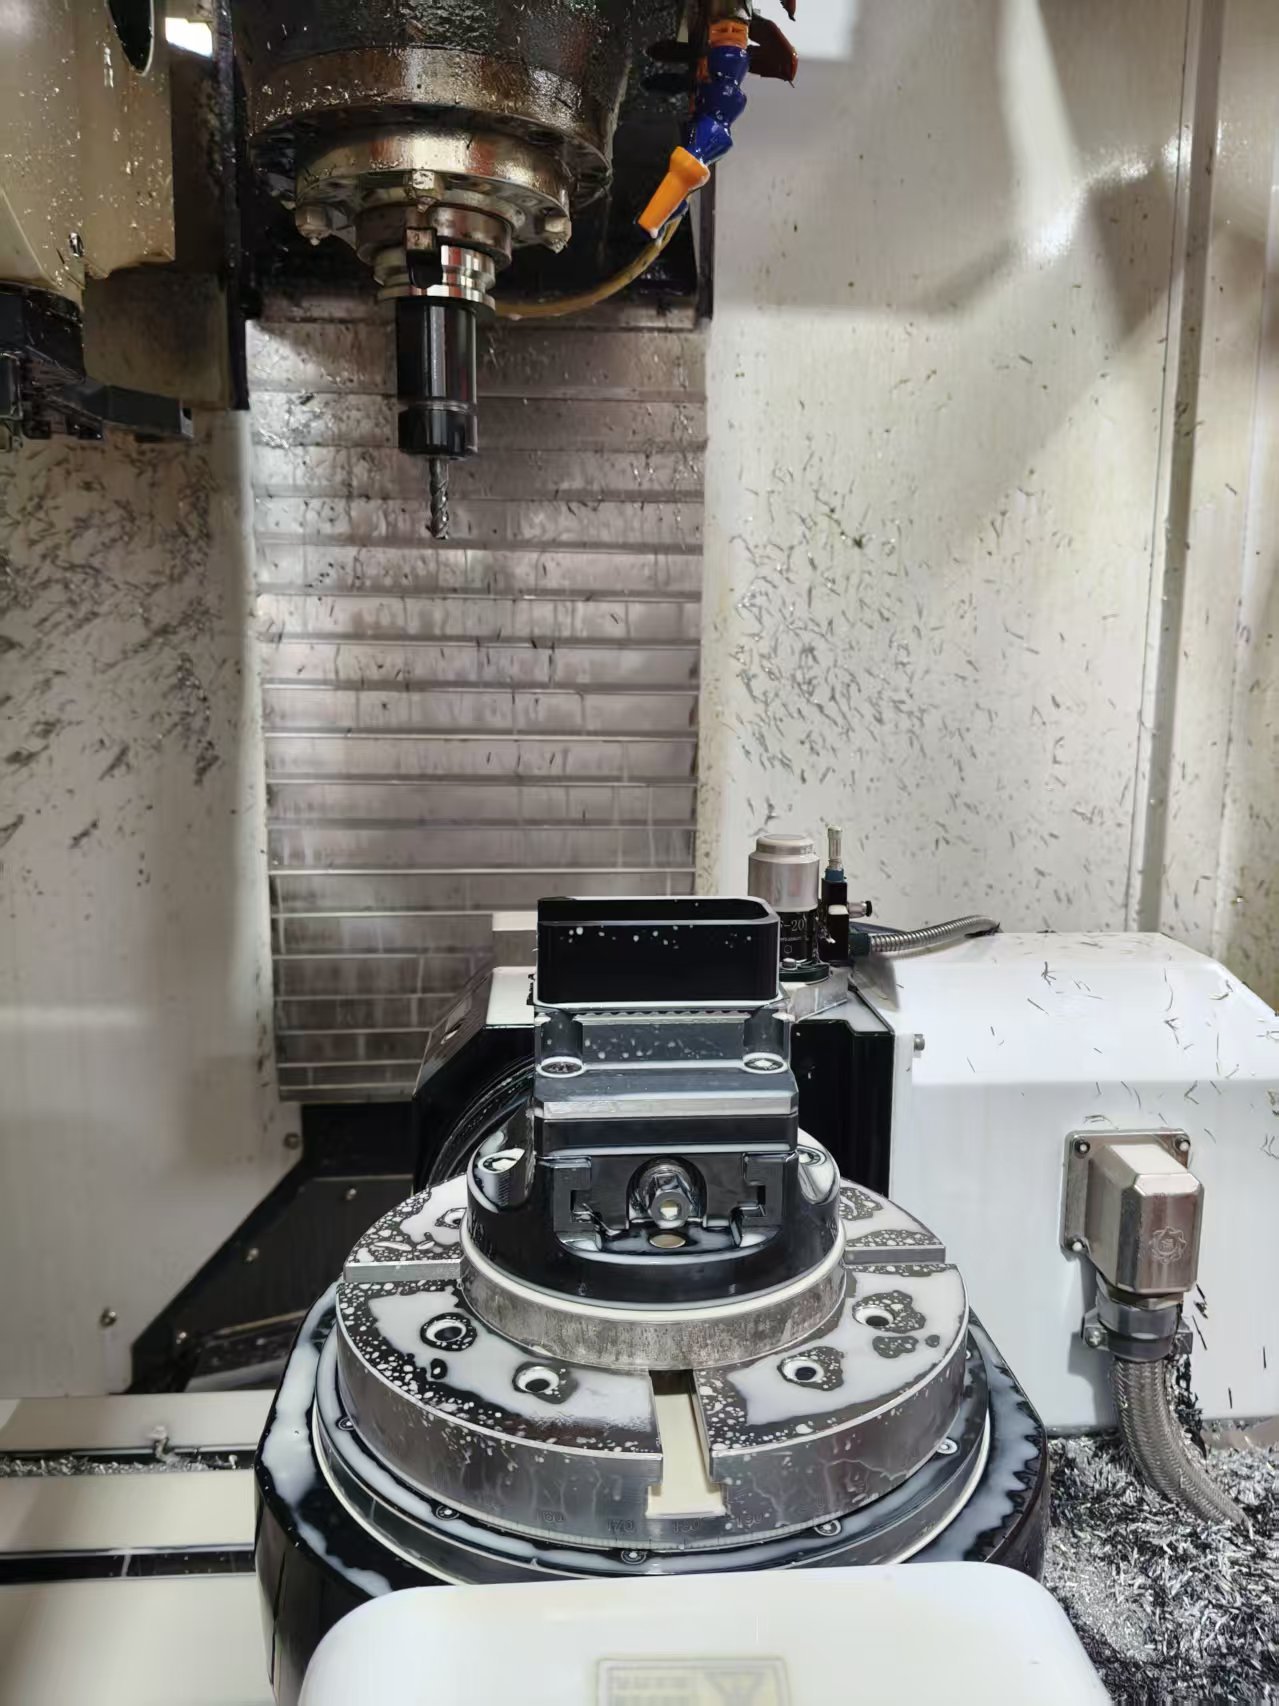
Dans le monde de la fabrication de précision, l’usinage de pièces en plastique est souvent une bataille silencieuse contre la « contrainte » et la « déformation ». Cela est particulièrement vrai pour les cavités complexes avec des parois fines et des ouvertures irrégulières, où les méthodes traditionnelles sont insuffisantes. Aujourd’hui, nous partageons une étude de cas technique interne pour montrer comment les ingénieurs de Brightstar ont utilisé la pensée innovante pour transformer un défi universel en une opportunité de démontrer notre maîtrise technique.
>
Le défi : lorsque les défauts inhérents répondent à des exigences strictes
>
Nous avons reçu une commande pour un composant critique fabriqué à partir d’un POM en plastique d’ingénierie haute performance. La partie comportait non seulement une grande cavité intérieure, mais combinait aussi des murs fins avec une structure ouverte sur les côtés.
>
L’exigence du client était simple mais stricte : les dimensions doivent être stables, l’assemblage précis, aucune déformation visible n’est autorisée.
 >
>
Dans notre analyse initiale, notre équipe a identifié trois défis majeurs :
>
1. Contrainte interne du matériau : La contrainte résiduelle bloquée dans la crosse plastique se redistribuerait lors de l’usinage, provoquant une déformation.
2. Mauvaise rigidité structurelle : La conception ouverte et à parois fines de la pièce la rendait intrinsèquement vulnérable aux forces dues à l’usinage et au soulagement des contraintes.
3. Haute sensibilité thermique : Les plastiques sont sensibles à la chaleur des outils de coupe, entraînant une expansion locale et une contraction inégale qui en résulte.
>
Une stratégie conventionnelle consistant à usiner les caractéristiques jusqu’à leur taille finale d’un seul coup aurait garanti l’échec.
>
>
La solution Brightstar : une stratégie d’usinage « Soulage-Stress d’abord »
>
Face à ce défi, les ingénieurs seniors de Brightstar ont rejeté une approche de « force brute ». Au lieu de cela, ils ont conçu une stratégie de traitement ingénieuse que nous appelons la « méthode de soulagement du stress en phase ».
>
Le processus principal peut être résumé en trois étapes délibérées :
>
Étape 1 : Rugueur stratégique — Créer une « zone de soulagement du stress »
>
>· Action : Au tout début du processus, nous effectuons d’abord une opération rapide d’ébauche sur la cavité interne sujette à la déformation, en laissant délibérément une marge uniforme de stock (par exemple, 0,3-0,5 mm) sur toutes les surfaces.
>· Objectif : Cette étape n’est pas destinée à atteindre les dimensions finales, mais à « tester le terrain ». En retirant la majeure partie du matériau contraint, nous créons de manière proactive une fenêtre de libération primaire pour les contraintes internes accumulées. Cela permet à la pièce de subir sa « déformation initiale » de manière contrôlée.
>
Étape 2 : Contouring stable — Usinage du corps dans des « eaux calmes »
>
>· Action : Après que les contraintes de cavité ont été libérées de manière préliminaire, nous procédons ensuite à l’usinage de toutes les autres caractéristiques critiques : profil externe, surfaces de référence, trous de montage, etc.
style="font-family : Arial ;">· Avantage : La pièce est désormais dans un état plus stable. Les ingénieurs de Brightstar utilisent des machines de haute précision et des trajectoires d’outils optimisées pour façonner avec précision le « squelette » de la pièce sur cette fondation stable. Cela garantit la précision positionnelle entre toutes les caractéristiques externes.
>
Étape 3 : Précision finale — La coupe décisive pour une précision durable
>
>· Action : Après que tout le reste de l’usinage est terminé et que la pièce a subi le cycle complet du processus, permettant à son état de contrainte de se stabiliser, nous retournons à la cavité pour l’opération finale. En utilisant les paramètres d’usinage de finition, nous retirons la marge restante de la pièce en une coupe lisse et continue.
>· Valeur : Cette coupe finale est réalisée après que la partie a atteint un nouvel équilibre mécanique. La dimension obtenue est la finale, stable et la plus fidèle à l’intention de conception dans son état libre.
>
Pourquoi fonctionne le procédé Brightstar : la profondeur derrière la technique

>
Le succès remarquable de cette méthode découle de notre compréhension approfondie de la science des matériaux et de la dynamique de l’usinage :
>
>· Be Proactive, Not Reactive : Nous n’attendons pas que la déformation se produise de façon aléatoire. Au lieu de cela, nous guidons le stress pour qu’il se relâche dans une phase contrôlée et dans une zone contrôlée.
>· Déformation décomposante : Nous décomposons une grande déformation imprévisible en deux déformations locales plus petites, gérables et compensables, nous donnant un contrôle absolu sur la précision finale.
>· The Magic of Sequence : Cela prouve que dans l’usinage de précision, « ce que vous faites » est important, mais que « l’ordre dans lequel vous le faites » détermine souvent le succès. Un avantage fondamental de Brightstar réside dans notre expertise experte pour définir cette séquence optimale.
>
Conclusion : À Brightstar, nous considérons les défis comme des étapes vers la maîtrise
>
Ce cas n’est qu’un exemple de la quête quotidienne de l’excellence de Brightstar. Il incarne parfaitement l’esprit innovant, l’expérience profonde et la quête inlassable de notre équipe pour « Bien faire les choses du premier coup ».
>
Nous pensons livrer plus que de simples pièces qui répondent à une impression ; nous livrons des solutions embarquées et un engagement envers la qualité. Lorsque vous nous confiez vos composants plastiques complexes, vous recevez un produit optimisé pour la stabilité et la fiabilité grâce à une ingénierie de procédé approfondie.
>
Surmontez la déformation avec Brightstar. Contactez-nous pour intégrer la stabilité de votre pièce.