Usinage CNC acrylique et usinage CNC PEEK : 7 erreurs coûteuses à éviter lors de l’achat de pièces sur mesure

usinage CNC acrylique et usinage CNC PEEK : 7 erreurs coûteuses à éviter lors de l’approvisionnement en pièces personnalisées
Besoin de pièces personnalisées pour le PEEK ou l’acrylique ? Découvrez comment l’usinage CNC acrylique et l’usinage CNC PEEK diffèrent, quelles spécifications influencent le coût et la qualité, et ce que les acheteurs doivent inclure dans une demande de renseignements.
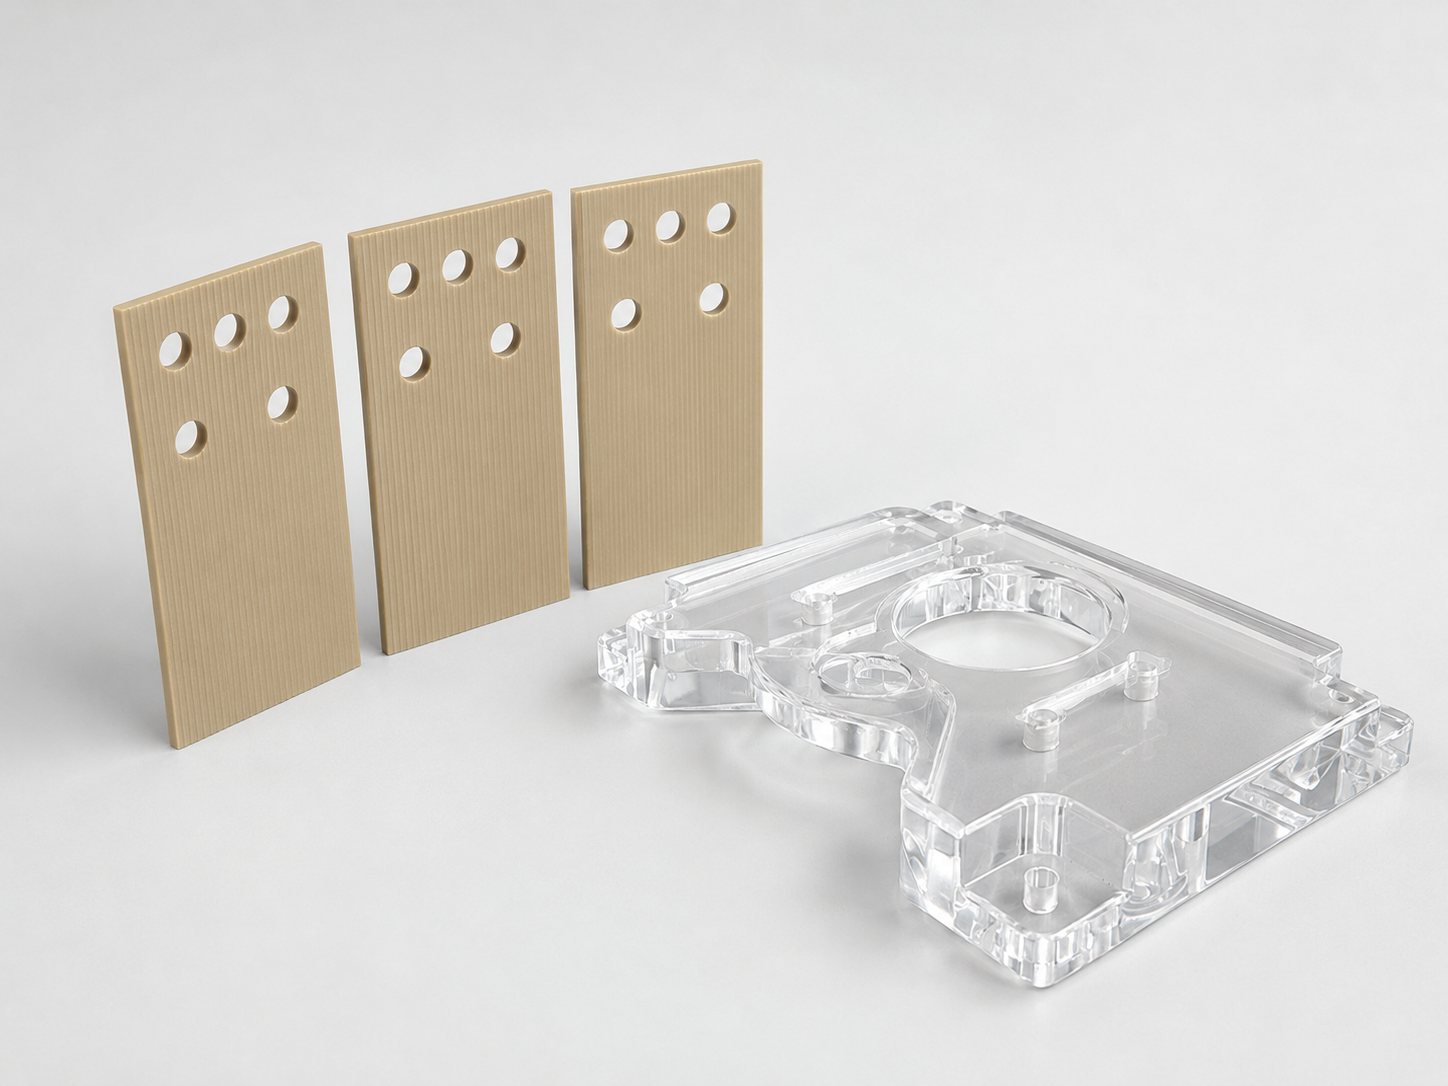
Un collecteur PEEK arrive avec un problème de platitude après l’usinage final. Un cache d’inspection en acrylique est parfait lorsqu’il quitte la machine, mais présente de fines fissures lors de l’assemblage. Dans les deux cas, les dimensions figurant sur le rapport d’inspection peuvent sembler acceptables, mais les composants tombent tout de même en panne lors de l’utilisation.
Ces défaillances commencent souvent avant le début de la coupe. PEEK et acrylique sont tous deux des plastiques d’ingénierie, mais ils réagissent très différemment à la chaleur, aux forces de coupe, à la fixation, au liquide de refroidissement, au polissage et aux contraintes internes. Les traiter comme de l’aluminium — ou les traiter comme le même plastique — peut entraîner des rebuts, des validations retardées et des commandes répétées coûteuses.
Ce guide explique les sept erreurs que les ingénieurs et les équipes d’achats doivent éviter lors de l’achat de pièces en plastique sur mesure. Elle se concentre sur deux procédés d’importance commerciale : l’usinage CNC acrylique pour caches transparents, panneaux optiques, protections et composants d’affichage ; et l’usinage CNC PEEK pour les pièces haute performance utilisées dans les équipements médicaux, les systèmes semi-conducteurs, les assemblages aérospatiaux et les applications industrielles exigeantes.
Cet article montre ce qu’il faut définir dans un dessin et une RFQ, ce qu’un fournisseur compétent en usinage CNC devrait évaluer, et comment comparer les devis sur la même base technique.
Usinage CNC acrylique vs USINAGE CNC PEEK : pourquoi les procédés diffèrent-ils
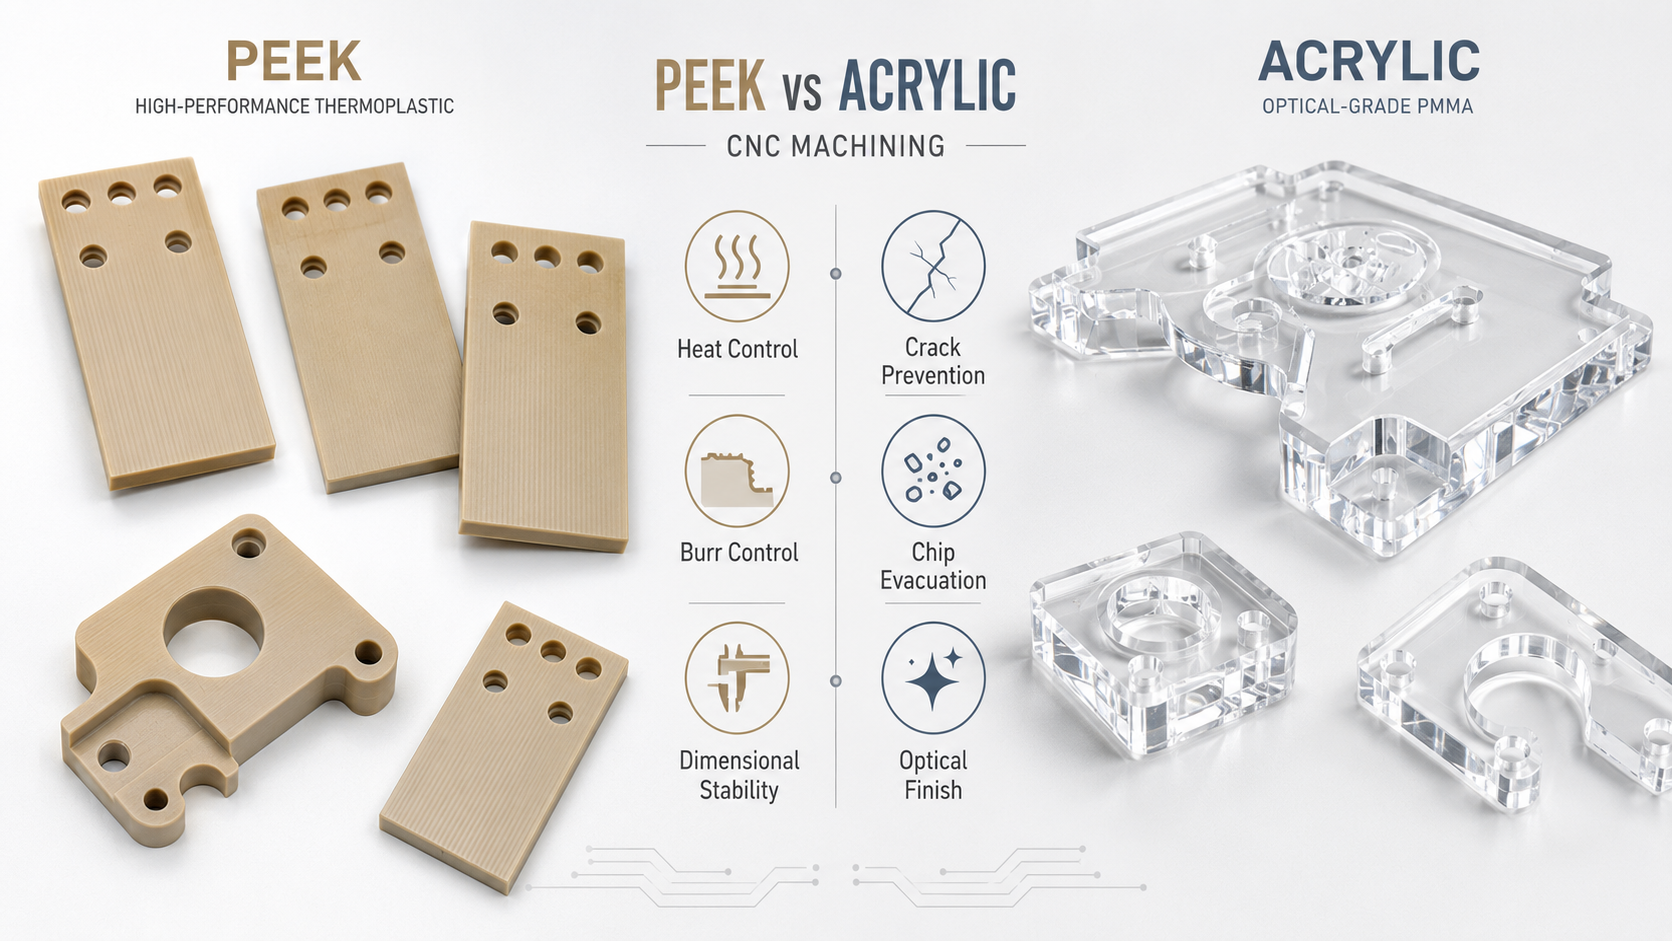
PEEK est un thermoplastique semi-cristallin évalué pour sa capacité de température, sa résistance chimique, ses performances d’usure et sa résistance mécanique. Il peut être fourni sans remplissage ou renforcé avec de la fibre de verre, de la fibre de carbone ou d’autres additifs. Parce que le matériau est coûteux et fréquemment utilisé dans des applications réglementées ou techniquement exigeantes, l’usinage CNC PEEK doit contrôler l’identité du matériau, la chaleur, les contraintes internes, la stabilité dimensionnelle et la traçabilité.
L’acrylique, également appelé PMMA, est un plastique amorphe et optiquement clair. Il est rigide mais relativement cassant. L’usinage acrylique CNC vise donc à éviter les écaillements, la fonte, les creussures, les rayures et les marques visibles de fixation. La clarté des contours et l’acceptation cosmétique peuvent être aussi importantes que la précision dimensionnelle.
Les risques d’achat sont également différents. Un devis PEEK faible peut exclure la qualité résine spécifiée, la certification, la séquence de décharge de stress ou l’allocation de déchets. Une faible estimation acrylique peut supposer une feuille extrudée plutôt qu’une feuille moulée, une finition usinée standard au lieu d’un bord optique poli, ou un emballage ordinaire au lieu de pièces protégées individuellement. Les acheteurs doivent confirmer ces hypothèses avant de comparer les prix unitaires.
Erreur 1 : spécifier seulement « PEEK » ou « acrylique » sur le dessin
Un nom de famille de matériaux n’est pas une spécification complète. Pour l’usinage CNC PEEK, le dessin doit identifier la pente exacte chaque fois que la performance ou la conformité en dépend. Le PEEK non rempli, le PEEK rempli à 30 % de verre, le PEEK rempli de carbone, les grades de roulement et les qualités médicales diffèrent en rigidité, dilatation thermique, abrasivité, apparence et certification. Substituer une note générique peut modifier à la fois le comportement de l’usinage et la performance des pièces finies.
Lorsque nécessaire, indiquer le fabricant ou l’équivalent approuvé, le pourcentage de remplissage, la couleur, le formulaire stock et les exigences de certification. Si la traçabilité du lot ou un certificat de matériau est requis, incluez-le dans la RFQ plutôt que de le demander après la production. Un fournisseur qualifié en usinage PEEK doit conserver l’identification des matériaux du stock entrant jusqu’à l’inspection finale et l’emballage.
Pour l’usinage CNC acrylique, spécifiez si la crosse doit être moulée ou extrudée en PMMA. L’acrylique coulé est souvent choisi pour des pièces usinées exigeantes car il offre généralement une meilleure qualité optique et une contrainte résiduelle plus faible. L’acrylique extrudé peut être économique et adapté à de nombreuses applications, mais il peut réagir différemment lors de l’usinage, du collage de solvants, du polissage ou de l’exposition chimique.
Définir également les besoins en matière de couleur, de teinte, de transmission de la lumière, les exigences en UV et si un équivalent approuvé est autorisé. Lorsqu’un fournisseur propose un autre type d’action, ce changement devrait être visible dans le devis. Sinon, deux prix qui semblent comparables peuvent représenter des parties matériellement différentes.
Erreur 2 : Appliquer tolérances métalliques sur les pièces en plastique usinées CNC
Les ingénieurs copient parfois un composant métallique et appliquent les mêmes tolérances à un remplacement plastique. Cette approche peut ajouter du temps d’usinage, des équipements spéciaux, des inspections intermédiaires et des ferrailles sans améliorer l’assemblage. Les plastiques présentent une rigidité moindre, une expansion thermique plus élevée et une plus grande sensibilité aux conditions de serrage et de mesure que les métaux.
En usinage CNC PEEK, les parois fines peuvent se déformer sous la pression de coupe et bouger après la libération du luminaire. Les plaques plates, les anneaux, les longs composants et les pièces fortement entassées peuvent changer de forme à mesure que le matériau extérieur équilibré est retiré. Une dimension qui mesure correctement tout en étant contrainte peut changer après stabilisation.
En usinage CNC acrylique, des tolérances très serrées autour des parois fines, des fentes étroites ou des trous près d’un bord augmentent le risque d’éclat et de fissures. De petits rayons internes d’angle nécessitent des outils plus petits, moins rigides et des cycles plus longs. Des exigences esthétiques et dimensionnelles strictes sur une même caractéristique peuvent également nécessiter des finitions et des inspections supplémentaires.
Identifiez les dimensions qui contrôlent l’ajustement, l’étanchéité, l’alignement et la fonction. Utilisez des datums fonctionnels et appliquer des tolérances géométriques qui communiquent mieux l’intention de conception que des limites serrées de plus/moins pour chaque dimension. Les dimensions non critiques doivent avoir des tolérances réalistes.
La RFQ doit également indiquer la température d’inspection et la méthode lorsque le mouvement thermique est important. Pour des caractéristiques flexibles, il faut convenir que les mesures soient faites en état libre ou en condition de restreinte. Un fournisseur d’usinage de plastique de précision devrait examiner ces détails lors du DFM plutôt que d’accepter simplement un dessin irréaliste et d’ajouter une prime de risque importante.
Erreur 3 : ignorer la chaleur, la contrainte interne et la séquence d’usinage
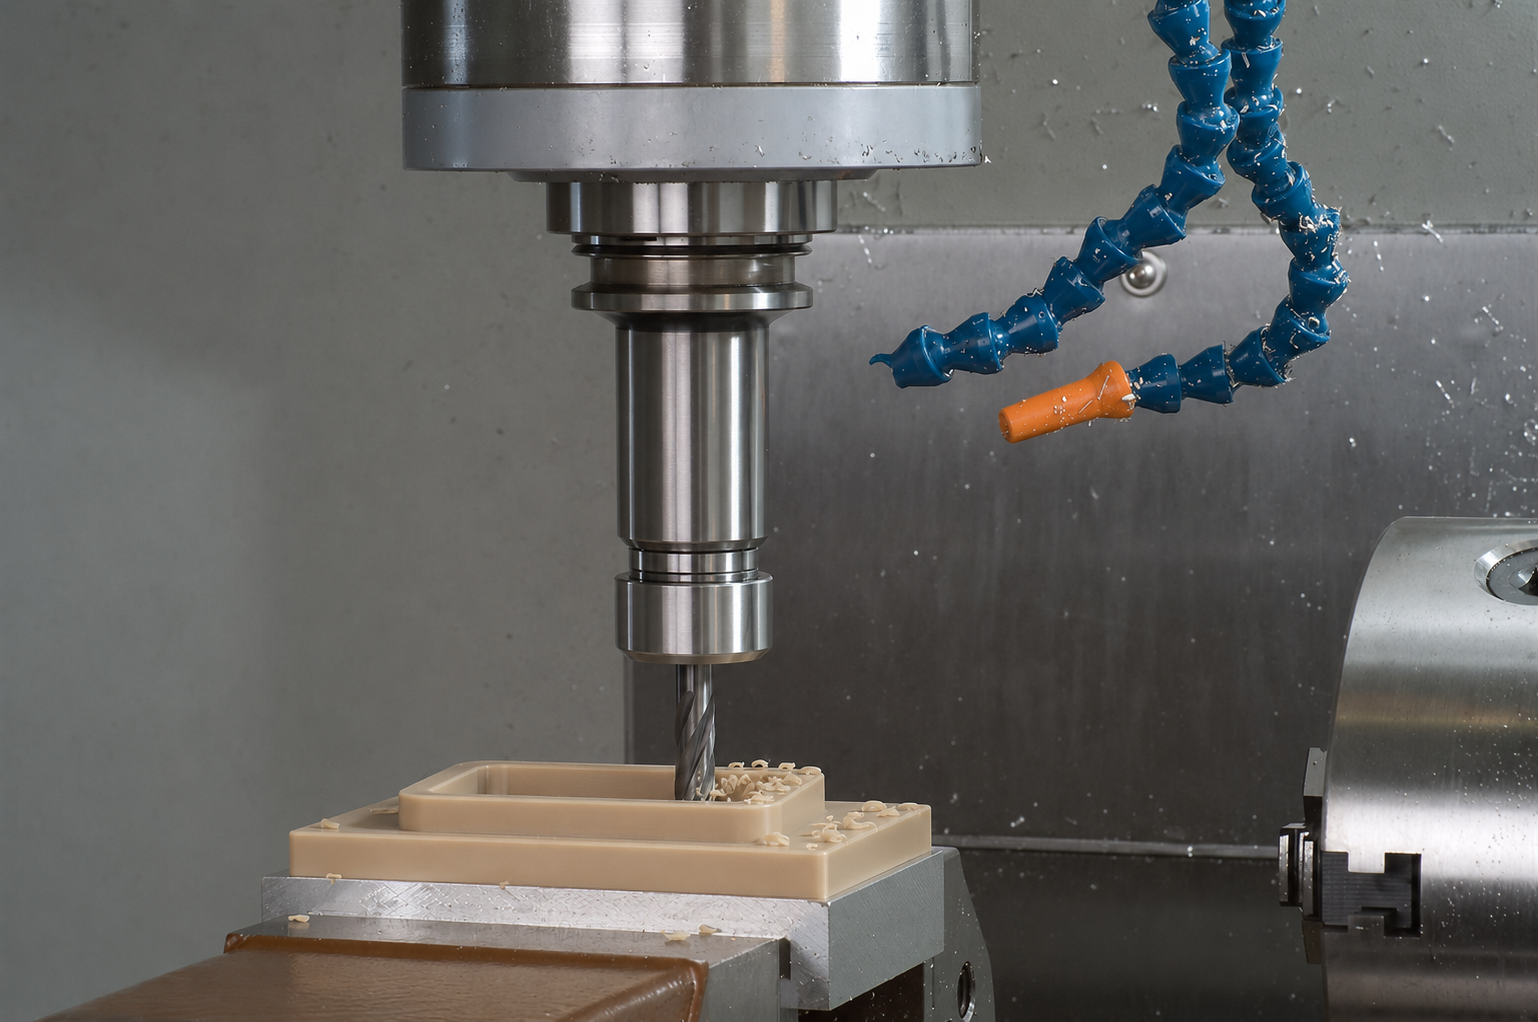
La chaleur ne quitte pas une pièce plastique aussi facilement qu’elle quitte l’aluminium. Des outils émoussés et un frottement excessif peuvent concentrer la chaleur au tranchant, provoquant des meules, des surfaces étalées, des dérives dimensionnelles ou une fusion locale. L’évacuation efficace des puces fait donc partie du contrôle thermique.
Pour l’usinage CNC PEEK, la séquence d’usinage est particulièrement importante lorsqu’un pourcentage élevé du stock original est retiré. Un dégradage équilibré à partir de faces opposées, une marge de finition contrôlée et une période de stabilisation peuvent réduire le mouvement. Selon la pente, l’état du stock, la géométrie et la tolérance, un cycle intermédiaire de soulagement des contraintes peut être approprié. Ce n’est pas une règle selon laquelle chaque composant PEEK doit être recuit plusieurs fois ; C’est une décision de processus qui doit suivre le risque réel.
Outils affûtés, géométrie de râteau adaptée, engagement contrôlé et logement limité aident la chaleur à s’échapper avec la puce. Le PEEK renforcé est plus abrasif que le matériau non rempli, il faut donc gérer l’usure des outils sur toute la quantité de production. Un procédé qui conserve la tolérance sur les premiers composants peut progressivement dériver à mesure que le tranchant s’use.
Lors de l’usinage CNC acrylique, une surchauffe locale peut troubler un bord clair, faire souder les éclats à la surface ou créer une finition baveuse. Une alimentation stable, une vitesse de broche appropriée, des arêtes de coupe nettes et polies et un retrait continu des copeaux permettent de maintenir une coupe propre. Ajouter simplement du liquide de refroidissement n’est pas toujours sûr. L’acrylique soumis à une contrainte résiduelle peut s’agiter lorsqu’il est exposé à un liquide de refroidissement, nettoyant ou solvant incompatible.
Informez le fournisseur si la partie acrylique sera ensuite collée, peinte, revêtue ou polie. L’exposition en aval peut révéler des contraintes qui n’étaient pas visibles lors de l’inspection finale de l’usinage. Pour de nombreuses pièces, l’air comprimé propre est préférable à un liquide non vérifié, mais la décision doit tenir compte du grade du matériau, de l’équipement, des exigences de propreté et de l’application.
erreur 4 : utiliser la mauvaise stratégie de maintien de travail et de support
Le maintien doit sécuriser le blanc sans créer le défaut qu’il est censé éviter. La force de serrage concentrée peut déformer le PEEK, marquer l’acrylique ou introduire une contrainte qui ne devient visible qu’après le retrait de la pièce.
PEEK L’usinage CNC nécessite souvent un support qui suit la géométrie au fur et à mesure que le matériau est retiré. Des mâchoires souples, des nids usinés, des supports sacrificiels ou des dispositifs en escalier peuvent être nécessaires pour des anneaux fins, des plaques et des poches complexes. Le fournisseur doit établir des datums qui restent stables entre l’ébauchement, la finition et l’inspection. Lorsque plusieurs configurations sont nécessaires, le transfert de données devient une partie de la stratégie de tolérance.
Pour l’usinage CNC acrylique, de larges mâchoires souples, du film protecteur, des luminaires à vide, des supports sacrificiels et des nids personnalisés peuvent répartir la pression et protéger les surfaces visibles. Une feuille fine a aussi besoin de soutien contre les vibrations. Les vibrations peuvent endommager le bord même lorsque la pièce reste dimensionnellement acceptable.
Le dessin doit identifier les visages cosmétiques et les zones où les marques de fixation sont inacceptables. Si les deux côtés sont visibles, dites-le. Si le film protecteur peut rester pendant l’usinage, l’inspection et l’expédition, incluez cette préférence dans le cahier des charges d’achat. Un fabricant de pièces acryliques sur mesure ne peut pas déduire la direction de vision, les zones de contact acceptables ou les surfaces de montage à partir d’un modèle 3D seul.
Erreur 5 : Décrire uniquement l’exigence acrylique comme « transparente »
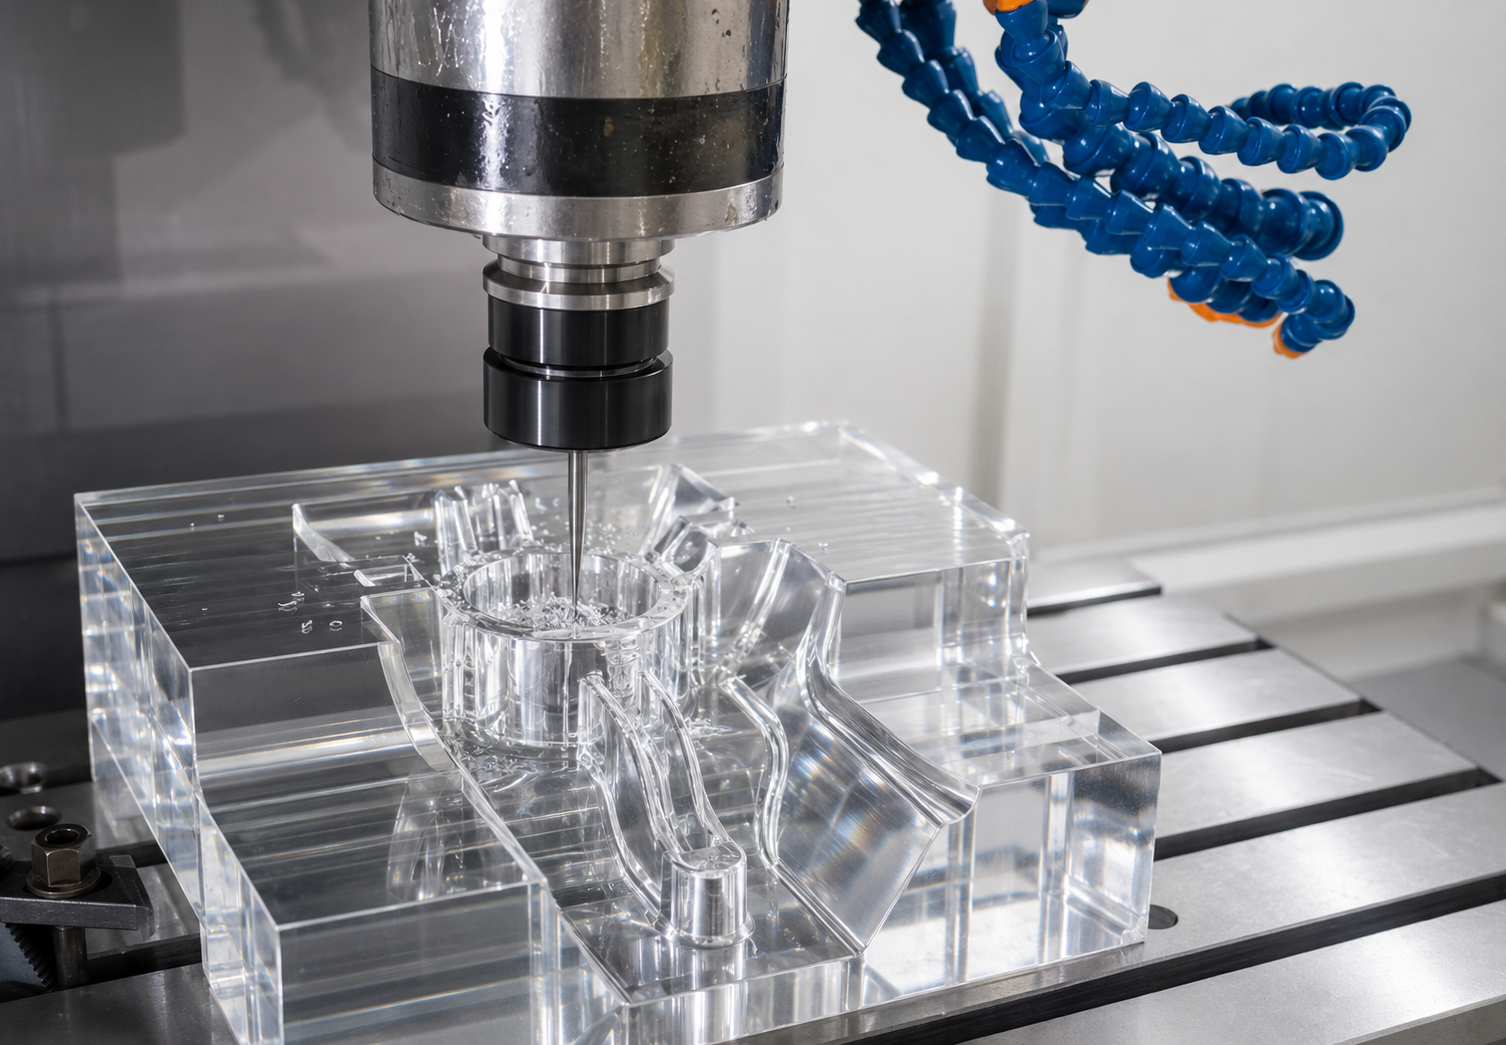
"Clear » n’est pas une spécification de finition mesurable. Un composant acrylique usiné peut avoir plusieurs résultats acceptables : un bord usiné fonctionnel avec des marques d’outil visibles, un bord fin usiné pour une garde industrielle, un bord poli pour un composant d’affichage, ou une surface optique contrôlée avec des limites définies de brouillard et de rayures.
En usinage CNC acrylique, le choix de la finition influence les outillages, le temps de cycle, les opérations secondaires, la manipulation et le prix. Le polissage mécanique peut améliorer un tranchant mais ajoute de la main-d’œuvre. Le polissage au feu peut rapidement donner une apparence nette, mais il introduit de la chaleur et peut augmenter les contraintes résiduelles. Il n’est pas automatiquement adapté aux éléments d’ajustement serrés, aux assemblages collés, aux surfaces d’étanchéité de précision ou aux pièces exposées à certains produits chimiques.
Spécifier quels visages sont cosmétiques, quels bords sont directement vus, ainsi que l’éclairage et la distance de vue utilisés pour l’acceptation. Définissez si des marques fines d’outil, des cassures de bord, un léger brouillard ou une norme particulière de creusement de rayures sont acceptables. Si une fonction optique est critique, fournir une exigence optique mesurable plutôt que de se fier à des photographies ou au mot « transparent ».
Le packaging appartient à la même spécification. Les pièces acryliques peuvent laisser la machine fonctionner et arriver rayées parce que les composants se sont touchés pendant le transport. La séparation individuelle, le nettoyage non abrasif, le masquage conservé et un emballage protecteur approprié doivent être inclus dans le devis lorsque l’apparence compte.
Erreur 6 : Comparaison des citations qui n’incluent pas le même portée
.Le prix le plus bas n’est pas toujours le coût livré le plus bas. Avant de choisir un fournisseur, les achats doivent rendre visible la base technique de chaque devis.
Pour l’usinage CNC PEEK, comparez la teneur exacte et le fabricant, la certification, la traçabilité du lot, l’utilisation des matériaux, la séquence de grossesse et de finition, le soulagement des contraintes, la portée d’inspection et les hypothèses de déchets. Le stock PEEK peut représenter une grande part du coût des pièces. Un devis basé sur des restes non certifiés ou une catégorie de substitution n’est pas comparable à un devis basé sur un stock certifié de taille réelle documenté.
Pour l’usinage acrylique CNC, comparez le matériau coulé vs extrudé, la tolérance à l’épaisseur, la finition optique ou cosmétique, la méthode de polissage, la manipulation protectrice, le nettoyage et l’emballage. Vérifiez si le devis inclut le retrait du film protecteur, sa restauration ou la fourniture de chaque pièce dans une pochette individuelle.
Pour les deux matériaux, revoir l’inspection du premier article, le rapport CMM, les certificats de matériaux, les jauges spéciales, l’acceptation des finitions de surface et le niveau de révision. Confirmez les quantités, la demande annuelle, la destination de livraison et si le fret est inclus. Si le fournisseur recommande une déviation, exigez qu’elle soit inscrite dans le devis.
Une comparaison d’achat utile inclut le coût de la refonte, du remplacement du fret, de l’interruption de ligne et d’un autre cycle de validation. Payer un peu plus cher pour un procédé contrôlé peut être moins coûteux que de découvrir une hypothèse non formulée après le début de l’assemblage.
Erreur 7 : Choisir un fournisseur sans contrôles pertinents d’usinage plastique
Un atelier d’usinage qui produit des pièces métalliques précises n’a pas automatiquement le procédé adapté pour les plastiques d’ingénierie. L’équipement peut être performant, mais le succès dépend aussi de la manipulation des matériaux, des outils tranchants, de la tenue, du contrôle thermique, de la gestion des meules, du nettoyage, de l’inspection et de l’emballage.
Lors de l’évaluation d’un fournisseur d’usinage PEEK, demandez comment l’entreprise vérifie le matériau entrant, préserve l’identité du lot, planifie le retrait des matériaux lourds et contrôle l’usure des outils renforcés. Pour les pièces exigeantes, demandez quelles conditions déclenchent un soulagement de stress ou une inspection intermédiaire. Le fournisseur devrait pouvoir expliquer le processus en lien avec votre géométrie plutôt que de répéter une recette universelle.
Lors de l’évaluation d’un fournisseur d’usinage acrylique, demandez comment les faces esthétiques sont protégées, quelles sections fines sont supportées, comment la compatibilité des liquides de refroidissement est évaluée et comment les bords polis ou optiques sont acceptés. Demandez des pièces ou photographies représentatives lorsque la confidentialité le permet, mais n’utilisez pas l’apparence seule comme preuve de la capacité dimensionnelle.
Les systèmes de qualité comptent aussi. Un système de qualité ISO 9001:2015 fournit un cadre pour le contrôle documentaire, les enregistrements d’inspection et les mesures correctives, bien que la certification seule ne remplace pas la connaissance des procédés. Examinez l’équipement du fournisseur, sa capacité d’inspection, sa rapidité de communication et sa volonté de signaler le risque de conception avant la production.
Bright Rapid prend en charge les pièces en plastique CNC personnalisées, depuis la validation du prototype jusqu’à la production à faible volume et la production répétée. Nos capacités incluent le fraisage CNC 3, 4 et 5 axes, le tournage CNC, le fraisage de tournage, la fresage de transformation (EDM) et la finition secondaire coordonnée. L’inspection des matériaux et des dimensions est gérée selon notre système de qualité ISO 9001:2015, avec le CMM et d’autres équipements de mesure appropriés sélectionnés selon la pièce. Chaque projet est examiné selon ses exigences réelles en géométrie, tolérance, qualité du matériau et utilisation finale.
Directives de conception pour l’usinage CNC PEEK
Un bon design réduit le risque de processus avant la soumission. Utilisez des rayons internes pratiques afin que le fournisseur puisse choisir un outil rigide. Évitez les poches profondes et étroites inutiles qui limitent l’évacuation des copeaux et nécessitent des coupe-pistes à longue portée. Fournir suffisamment d’épaisseur de paroi pour la géométrie et la taille du stock, surtout lorsque de grands volumes de matériau sont retirés de façon asymétrique.
Séparer les interfaces critiques des surfaces générales. Définir la planéité, la position et la perpendiculité à partir des données fonctionnelles. Si une face d’étanchéité, une surface de support ou une caractéristique de vanne est importante, identifiez-la clairement. Exigez des meules et des ruptures de bord, car un bord parfaitement tranchant peut être peu pratique ou dangereux.
Pour le PEEK renforcé, considérez si les fibres exposées sur une surface usinée affectent l’étanchéité, l’usure ou l’apparence. Spécifiez la finition de surface uniquement là où cela contribue à la fonction. Si une stérilisation, une exposition sous vide, un contact chimique ou une température élevée sont impliqués, incluez ces conditions afin que la qualité du matériau, la méthode de nettoyage et la documentation puissent être examinées.
l’usinage CNC PEEK est souvent choisi pour des pièces complexes et de faible volume de précision. Cela rend le DFM précoce particulièrement précieux : un léger changement d’épaisseur de paroi, de rayon de coin, de schéma de référence ou de taille de la crosse peut réduire le mouvement, l’usure de l’outil et la perte de matériau sans changer la fonction du composant.
Directives de conception pour l’usinage acrylique CNC
Les designs acryliques doivent éviter les concentrateurs de contraintes inutiles. Utilisez des rayons internes réalistes, gardez les trous à une distance pratique des bords et apportez un support pour les sections fines. Des fentes très étroites et des poches à fond pointu augmentent la déviation de l’outil, la chaleur et le risque de rupture.
Identifier directement les visages et bords visibles sur le dessin. Définir si la pièce est un couvercle optique, une vitrine, une protection de machine, un guide lumineux, un panneau d’inspection ou un composant structurel non esthétique. Chaque utilisation peut justifier un standard différent de surface et d’arête.
Si la pièce doit être collée, définissez les surfaces de liaison et le processus d’assemblage. Si cela peut entrer en contact avec l’alcool, les produits nettoyants, les huiles ou d’autres produits chimiques, listez-les. Des contraintes résiduelles combinées à des produits chimiques incompatibles peuvent provoquer des fissures après la livraison, même lorsque la pièce usinée semble initialement acceptable.
Spécifier les chanfreins et les coupures de bord autorisés. Une petite rupture de bord contrôlée peut réduire les éclats et les dommages de manipulation, tandis qu’un « bord tranchant » non défini peut créer des désaccords lors de l’inspection. Pour les grands panneaux transparents, incluez la planéité, la stratégie de montage et la température de service afin que le fournisseur puisse examiner à la fois les risques d’usinage et d’assemblage.
Que inclure dans une RFQ pour des pièces CNC en plastique personnalisées
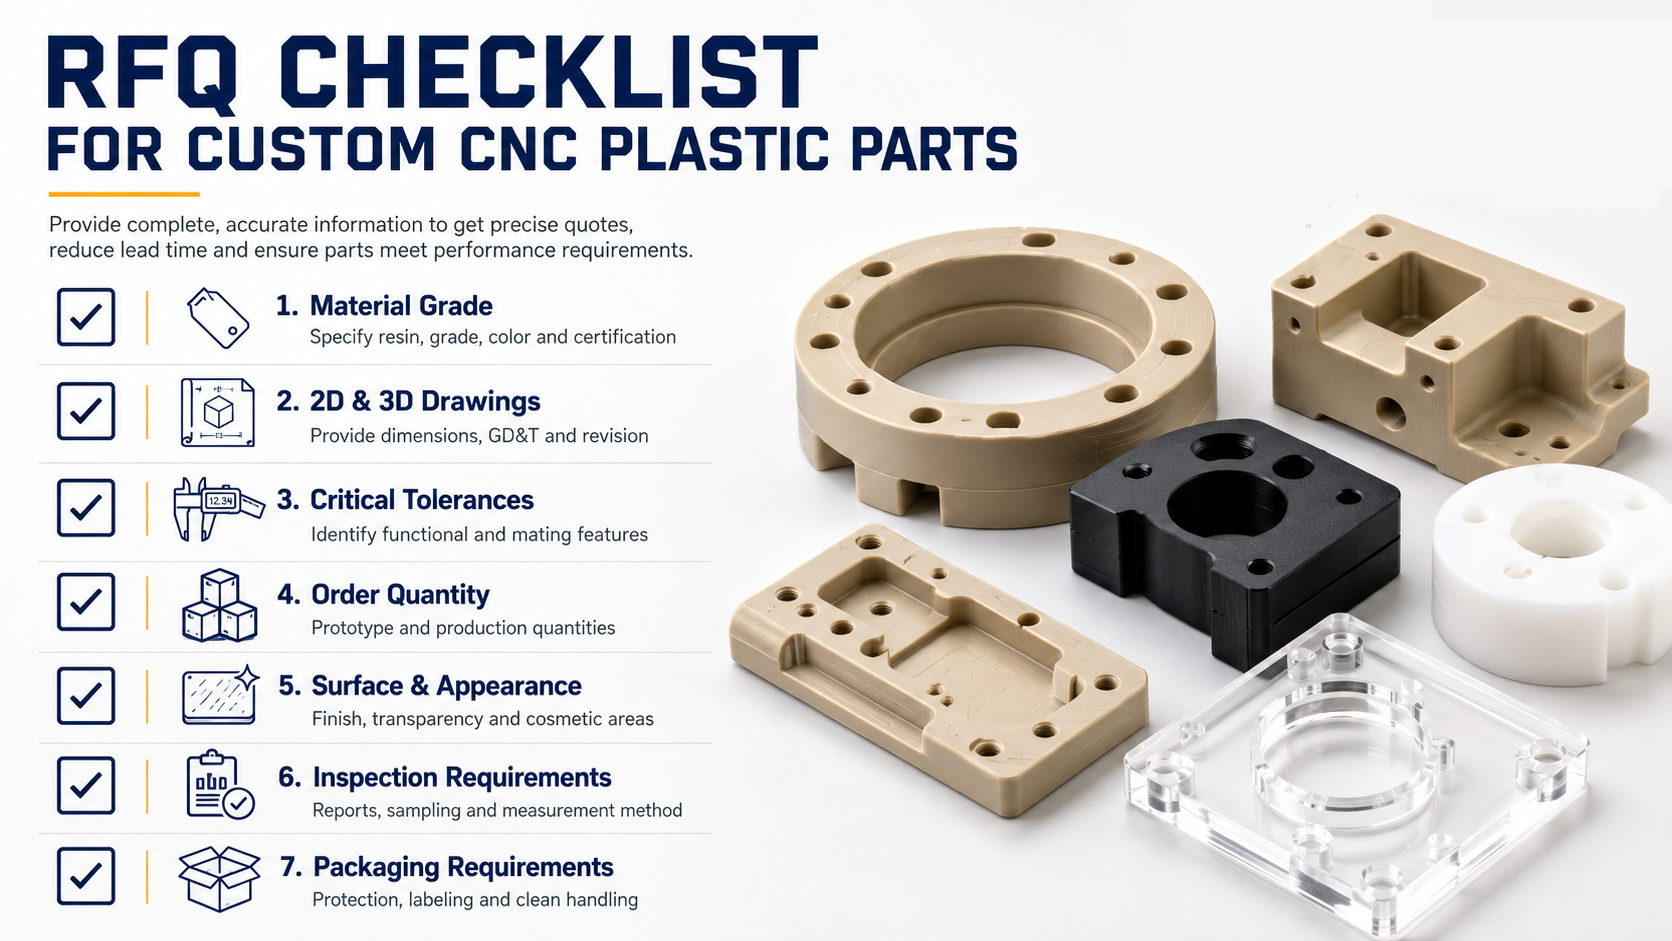
Pour obtenir des citations précises et comparables, fournissez les informations suivantes :
• Correspondance des dessins 2D et des modèles 3D avec les numéros de révision.
• Qualité exacte du matériau, exigence du fabricant, contenu en remplissage, couleur et forme de stock.
• Exigence d’acrylique moulé ou extrudé lorsque cela est applicable.
• Règles équivalentes approuvées et certificats matériels obligatoires.
• Quantité de Commande, quantité de prototype, demande annuelle et fréquence de répétition attendue.
• Dimensions critiques, datums fonctionnels, tolérances géométriques et conditions de mesure.
• Zones esthétiques, attentes optiques, limites de rayures et finition des bords requise.
• Acceptation de la meule, du chanfrein et de la rupture de bord.
• Collage, polissage, revêtement, stérilisation ou exposition chimique en aval.
• Besoins en nettoyage, résidus, film protecteur et emballage.
• Exigences du premier article, du CMM ou du rapport d’inspection.
• Livraison du lieu et du calendrier cible.
Lorsque la confidentialité le permet, expliquez la demande. Savoir qu’une pièce PEEK est un composant d’instrument médical ou un dispositif de semi-conducteur aide le fournisseur à examiner la traçabilité, le nettoyage et les surfaces fonctionnelles. Savoir qu’une pièce acrylique est une protection mécanique plutôt qu’un écran optique évite des coûts de polissage inutiles — ou évite un devis cosmétique sous-spécifié.
Demandez au fournisseur d’identifier les hypothèses et exclusions. Cela facilite la comparaison du devis et donne à l’ingénierie l’opportunité de résoudre les risques avant la publication d’un bon de commande.
Questions fréquemment posées
PEEK est-il difficile à usiner CNC ?
PEEK est usinable, mais les résultats stables nécessitent un contrôle de la chaleur, des contraintes internes, de la tenue de la pièce, de l’état de l’outil et de l’inspection. Les grades renforcées ajoutent des risques d’abrasion et d’usure des outils. La géométrie et la tolérance comptent généralement plus que la simple affirmation que le matériau est PEEK.
PEEK a-t-il toujours besoin d’un recuit avant l’usinage ?
Non. La décision dépend de la pente, de l’état du stock, du rapport de retrait des matériaux, de la géométrie et de la tolérance. Pour les composants exigeants, un écrosement en étapes, la stabilisation et un cycle de décharge de contrainte approprié peuvent améliorer la stabilité dimensionnelle. Le processus doit être justifié pour la partie spécifique.
L’acrylique peut-il être usiné CNC sans fissurer ?
Oui. L’usinage CNC acrylique réussi utilise des outils tranchants, un support stable, une force de serrage répartie, une chaleur contrôlée et un trajet d’outil qui protège les bords d’entrée et de sortie. Le risque augmente autour des coins vifs, des trous près des bords, des murs fins non soutenus et des matériaux soumis à des contraintes chimiques.
L’acrylique moulé est-il meilleur que l’acrylique extrudé pour l’usinage CNC ?
L’acrylique moulé est souvent préféré pour les pièces usinées cosmétiques ou optiques exigeantes car il présente généralement des contraintes résiduelles plus faibles et une bonne qualité optique. L’acrylique extrudé peut toujours être adapté et économique. Le bon choix dépend de la tolérance, de la finition, de la liaison, de l’exposition chimique et de l’utilisation finale.
Quelles tolérances peek et les pièces acryliques usinées CNC peek peek-ils ?
Il n’existe pas de tolérance universelle responsable. Les résultats obtenables dépendent de la taille, de l’épaisseur du mur, de la géométrie, de l’état du stock, du grade du matériau, de la tenue de la pièce, de la température et de la méthode d’inspection. Bright Rapid examine les tolérances critiques par rapport au dessin réel et peut suggérer un ajustement DFM lorsque la spécification crée un coût ou une instabilité inutiles.
Pourquoi les guillemets pour la même partie PEEK varient-ils autant ?
Les différences peuvent provenir de la qualité des matériaux, du stock certifié, de la marge de ferraille, des opérations de décharge de stress, des installations, de l’usure des outils, des rapports d’inspection et du rendement attendu. Demandez à chaque fournisseur d’indiquer ses hypothèses sur les matériaux et les procédés avant de comparer les prix.
Quelles informations sont nécessaires pour citer l’usinage CNC acrylique ?
Fournir le dessin 2D, le modèle 3D, la quantité, le type acrylique, la couleur, les dimensions critiques, les surfaces cosmétiques, les exigences de finition des bords, le collage ou le polissage en aval, le périmètre d’inspection et les attentes en emballage. Ces détails aident le fournisseur à estimer l’exigence finale plutôt que seulement le cycle d’usinage.
Achetez le processus, pas seulement le matériau et le temps de machine
L’usinage CNC acrylique et l’usinage CNC PEEK ne doivent pas être achetés comme des « usinages plastiques » interchangeables. Les projets PEEK dépendent fortement du contrôle des pentes, de la traçabilité des matériaux, de la gestion thermique, de la gestion des contraintes, de l’outillage et de la stabilité dimensionnelle. Les projets acryliques reposent sur la prévention des fissures, la qualité des bords, la résistance à faible contrainte, la protection des surfaces, la compatibilité chimique et une acceptation esthétique bien définie.
Les ingénieurs peuvent réduire les risques en spécifiant des tolérances fonctionnelles, une géométrie réaliste, des matériaux exacts et des conditions en aval. Les achats peuvent améliorer les comparaisons en s’assurant que chaque fournisseur propose le même matériau, inspection, finition, documentation et portée d’emballage. Le fournisseur d’usinage doit relier ces exigences à un plan de fabrication contrôlé et communiquer ses préoccupations avant la production.
Téléchargez vos plans pour un aperçu de l’usinage CNC ou de l’usinage acrylique CNC — réponse sous 24 heures.
Si vous vous procurez des composants PEEK personnalisés, des pièces en acrylique usinée ou d’autres pièces en plastique CNC de précision, Bright Rapid peut examiner votre conception pour évaluer les risques d’usinage et la clarté des devis. Téléchargez votre dessin 2D et votre modèle 3D pour une revue DFM et un devis détaillé basé sur votre pente réelle, votre quantité, votre tolérance, vos exigences de finition et d’inspection.