Usinage CNC en aluminium : Quand les pièces personnalisées nécessitent-elles un usinage sur 5 axes ?
Guide d’ingénierie et d’approvisionnement pour pièces en aluminium personnalisées
Lors de la revue des dessins et des devis pour des projets d’usinage CNC en aluminium chez Brightstar Prototype CNC Co., Ltd., une question revient sans cesse : cette pièce nécessite-t-elle réellement un usinage sur 5 axes ? Certaines pièces paraissent complexes mais ne contiennent que quelques orientations fixes en éléments critiques, ce qui fait de l’usinage 3 axes ou 3+2 une option fiable. D’autres semblent simples mais incluent des motifs de trous multidirectionnels, des cavités profondes, des parois fines ou des surfaces fusionnées qui rendent risqué les repositionnements répétés.
L’usinage à cinq axes n’est donc pas automatiquement le meilleur procédé, et le taux machine-heure n’est pas la bonne mesure en soi. La décision pratique dépend de l’accès à l’outil, des relations de tolérance, du nombre de configurations, des exigences de surface, de la stabilité des matériaux et du coût total des pièces conformes.
Ce que cet article vous aidera à décider
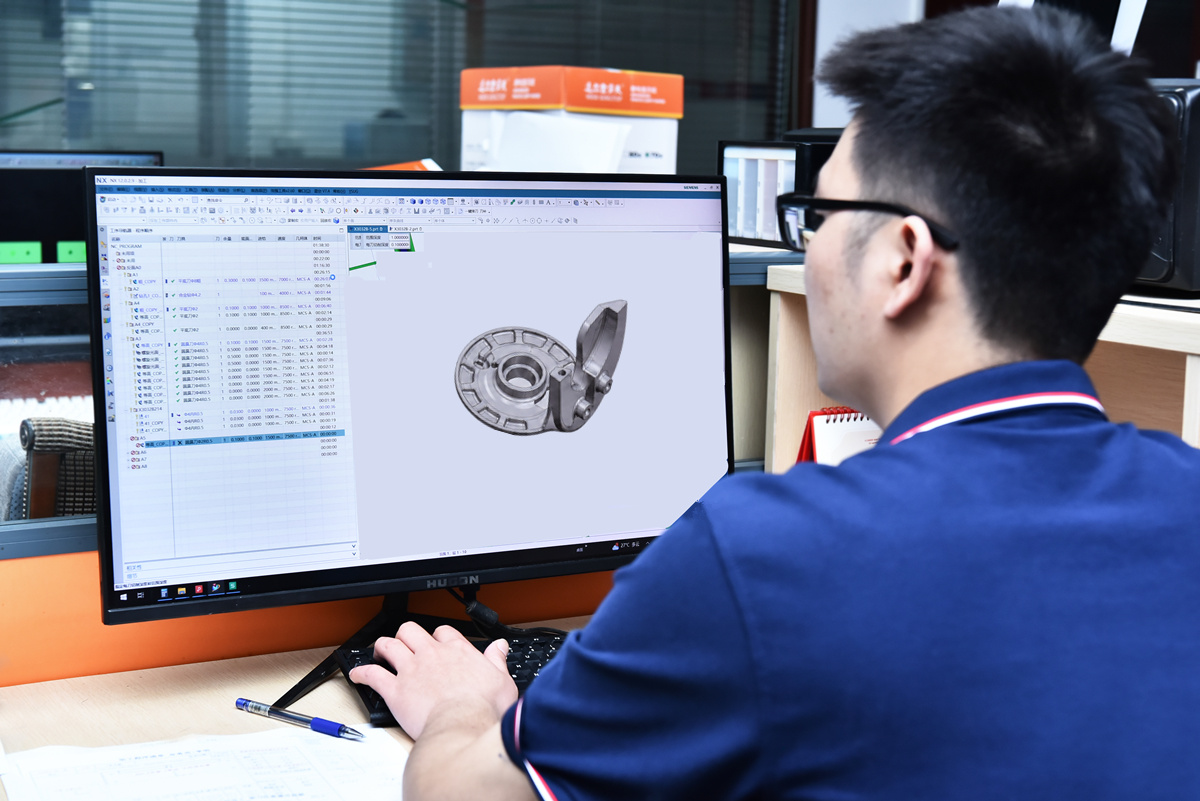
Ce guide explique comment les ingénieurs, les équipes R&D et les ingénieurs achats peuvent choisir entre l’usinage 3 axes, le 3+2 positionnel et le 5 axes simultané. Il relie conception, accessibilité, datums, alliages et trempages, déformation, finition, inspection et coûts d’achat, et se termine par une liste de contrôle DFM et RFQ.
1. Trois malentendus courants concernant l’usinage à 5 axes
Malentendu 1 : une apparence complexe prouve qu’un 5-axis est nécessaire
Une pièce visuellement complexe peut ne pas nécessiter un mouvement simultané sur 5 axes. Si toutes les caractéristiques critiques sont accessibles depuis un nombre limité d’orientations fixes et que le repositionnement ne compromet pas les tolérances fonctionnelles, l’usinage 3 axes ou 3+2 peut être plus économique. Inversement, un enclos d’apparence simple peut comporter des trous sur cinq faces qui doivent tous être liés à un seul datum de montage. L’accès à l’outil et les relations de référence comptent plus que l’apparence.
Malentendu 2 : Réviser les tolérances individuelles sans les relations de référence
L’itinéraire est souvent déterminé non pas par une tolérance de taille stricte, mais par la relation entre trous, plans, faces d’étanchéité et profils. La position réelle dans plusieurs directions, le parallélisme entre les faces de montage et d’étanchéité, ou le profil par rapport à un système de référence multi-faces peuvent tous être affectés par le repositionnement. L’usinage à cinq axes peut raccourcir la chaîne de référence, mais ne peut pas corriger un dessin ambigu.
Malentendu 3 : sélectionner uniquement 5 axes pour réduire les configurations
Moins de configurations sont précieuses, mais elles ne justifient pas la situation. Si un dispositif stable à 3 axes ou un procédé 3+2 peut répondre aux exigences, un 5-axe simultané peut ajouter des efforts de programmation, de simulation et de vérification des collisions sans un bénéfice de qualité correspondant. Comparez le nombre de configurations, le risque, le délai d’exécution et le coût total du lot.
2. Quatre tests d’ingénierie pour décider si un 5-axe est nécessaire
1. L’outil peut-il atteindre chaque fonctionnalité critique de manière pratique ?
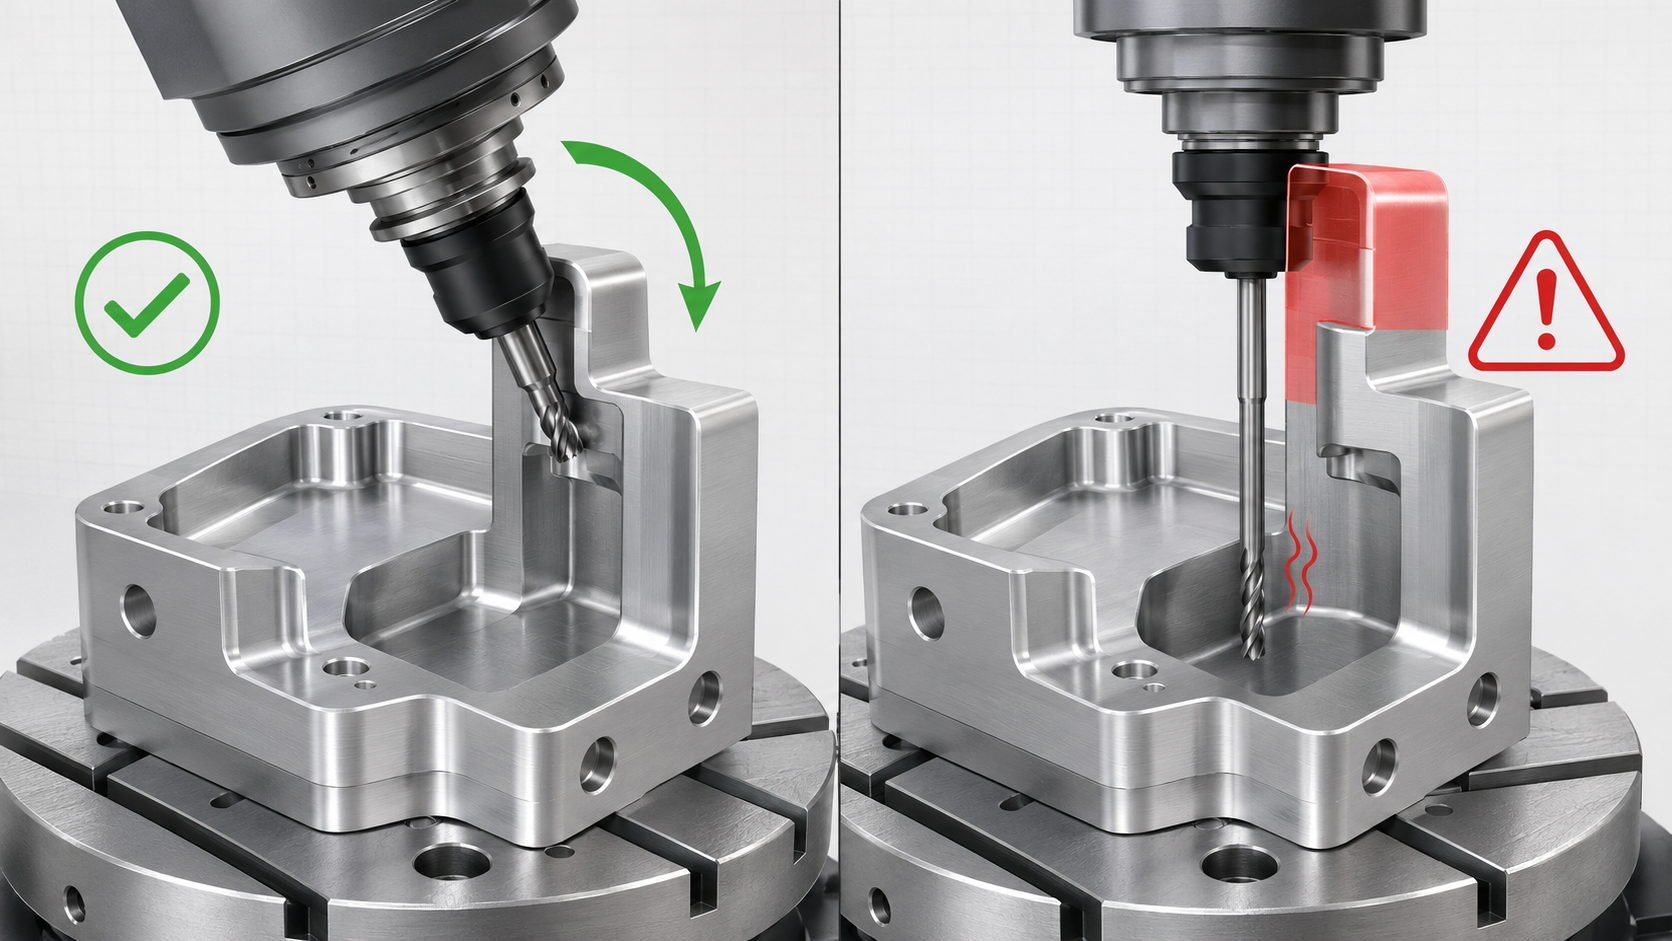
Cavités profondes, trous inclinés, éléments à côté de hauts murs, petits rayons internes et sous-découpes locales peuvent forcer un surplomb excessif de l’outil. À mesure que le surplomb augmente, la rigidité diminue et les vibrations, la déviation, la dérive dimensionnelle et les marques de coupe incohérentes deviennent plus probables. Le mouvement sur cinq axes peut incliner l’outil ou la pièce de travail afin qu’une coupe plus courte approche dans une meilleure direction. Cela ne rend pas toutes les fonctionnalités accessibles ; des modifications de conception, une tenue de travail révisée, une EDM ou une opération séparée peuvent toujours être nécessaires.
2. Les tolérances critiques traversent-elles plusieurs directions d’usinage ?
Lorsque des fonctionnalités critiques associées sont complétées dans une configuration principale, elles peuvent partager une chaîne de données plus courte et plus stable. Cela est particulièrement important pour les motifs de trous multidirectionnels, les profils couvrant plusieurs faces et la position relative à une surface de montage. Une machine à 5 axes peut encore nécessiter un second dispositif pour une face de serrage ou une zone obstruée par le luminaire, donc il ne faut pas supposer « un seul réglage » sans avoir examiné le plan de fixation.
3. La surface doit-elle être usinée en continu ?
Diviser une surface cosmétique, un chemin de flux ou un contour d’accouplement entre plusieurs configurations peut laisser des lignes témoins, des changements dans le motif de la coupe ou de petites erreurs de fondu même après l’inspection. L’usinage simultané sur 5 axes permet de maintenir une orientation de l’outil en continu changement. La qualité finale de la surface dépend toujours de la géométrie de la coupe, du pas à pas, de l’alimentation, de la cinématique de la machine, de la rigidité des pièces et de la possibilité de mélanger à la main.
4. Le crosse et le luminaire peuvent-ils pivoter en toute sécurité à l’intérieur de la machine ?
Le déplacement linéaire n’est pas la même chose que l’enveloppe de travail rotationnelle effective. La crosse, la pièce finie et le support doivent dépasser la table, la broche, le support et la structure de maintien au fur et à mesure qu’ils s’inclinent et tournent. Une grande plaque, un long arbre ou un dispositif lourd peuvent s’adapter aux déplacements linéaires mais restent inadaptés à une disposition à 5 axes de type tourion. Le jeu de rotation, le poids, les interférences et la stabilité de serrage doivent être vérifiés avant le devis.
3. Tout oy État, Distorsion et Finition
La note Tout oy n’est que le point de départ
6061-T6 est largement utilisé lorsque la mécanique, les performances structurelles et la résistance à la corrosion doivent être équilibrées. Le 7075 est considéré pour des exigences de résistance spécifique plus élevées, tandis que le coût du matériau, le comportement de corrosion et les besoins de finition diffèrent du 6061. Le 6082 apparaît fréquemment dans les projets européens. Les 6061 et 7075 peuvent être usinées sur une plateforme à 5 axes ; La sélection doit suivre les exigences de fonction, d’environnement, d’alimentation et de finition plutôt que la configuration de la machine.
Une RFQ doit également identifier la forme de trempe et de matériau brut—plaque, barre, forge ou extrusion. La direction du grain ou de l’extrusion et la marge de stock peuvent également compter car elles peuvent influencer la performance, la stabilité dimensionnelle et les hypothèses de cotation.
cinq axes n’élimine pas les contraintes résiduelles ni la distorsion des parois minces
Le retrait de matériaux lourds provenant de parois fines, cavités profondes, sections ouvertes ou géométrie asymétrique peut libérer des contraintes résiduelles et provoquer des déformations. Une paroi fine peut également se déformer lors du serrage et reprendre après la libération. L’usinage à cinq axes peut réduire les serrages répétés et améliorer l’orientation de la coupe, mais la déformation dépend toujours du matériau de départ, de la séquence de retrait, de la force de coupe, de la chaleur, de la force de serrage et de la rigidité des pièces. Les contrôles potentiels incluent un retrait équilibré, des grossesses et finitions séparées, des supports temporaires ou du matériel de retenue, un serrage contrôlé et une inspection en état libre.
La finition doit être incluse dans la chaîne dimensionnelle
L’anodisation, l’anodisation dure, le sablage de billes, le revêtement de conversion chimique et le revêtement en poudre ont des implications fonctionnelles et dimensionnelles différentes. Le dessin doit définir le type de finition, la couleur ou l’échantillon approuvé, les zones traitées, les surfaces cosmétiques, le masquage, et si les dimensions s’appliquent avant ou après la finition. Les trous d’ajustement, filetages, faces d’étanchéité et zones de contact électrique doivent être signalés localement plutôt que de se fier à une note générale comme « toutes les surfaces anodisées ».
4. Quand l’usinage 5 axes offre-t-il une meilleure valeur ?
L’usinage multi-face ne nécessite pas automatiquement un mouvement simultané sur 5 axes. Les fournisseurs choisissent généralement entre des configurations répétées à 3 axes, un usinage positionnel 3+2 et un usinage simultané 5 axes. La bonne méthode est celle qui répond de manière fiable aux exigences de tolérance, de surface et de livraison.