
Brightstar Precision Manufacturing : Comment transformer des pièces à cavité profonde à paroi mince « impossibles » en livrables Standard

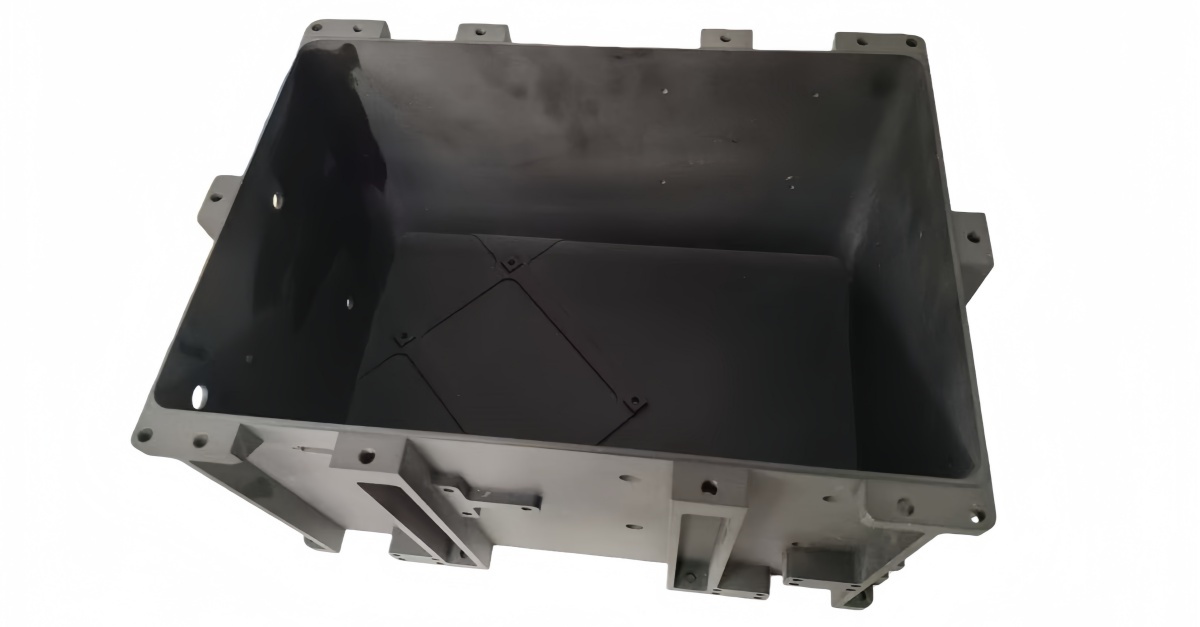
Dans des industries comme l’aérospatiale, les dispositifs médicaux haut de gamme ou l’optique de précision, vos conceptions ont-elles déjà été qualifiées de « trop complexes » ou « sujettes à la déformation » par les fournisseurs d’usinage ? C’est particulièrement courant pour les conceptions impliquant des structures à cavité profonde où l’épaisseur des parois n’est que de 3 à 4 mm, mais dont le rapport d’image dépasse 10:1. Beaucoup de fournisseurs hésitent à cette perspective.
Chez Brightstar, nous considérons ces composants comme des opportunités privilégiées pour démontrer nos capacités d’ingénierie. Notre confiance vient d’une philosophie d’usinage « Contrôle des contraintes en phase », affinée grâce à la pratique en atelier et validée par la science de l’ingénierie.
Partie 1 : Le défi central — Stress et distorsion non gérés
La difficulté fondamentale de l’usinage de pièces à cavité profonde à paroi fine se résume à une défaillance de la « gestion des contraintes » :
1. Les contraintes résiduelles inhérentes au matériau sont libérées lors de l’usinage, provoquant une déformation.
2. Les forces de coupe et la chaleur agissent sur les parois fines et rigides extrêmement faibles, entraînant une déviation et des vibrations de l’outil.
3. Une séquence d’usinage incorrecte permet à une contrainte localisée de nuire à la précision globale, entraînant la mise au rebut de pièces.
Beaucoup de machinistes tentent de répondre uniquement en « ralentissant » ou « réduisant la coupe », ce qui traite souvent les symptômes, pas la cause profonde, et tue l’efficacité.

Partie 2 : La solution Brightstar — Notre méthode d’ingénierie proactive en « trois étapes »
Nous avons systématisé la sagesse fondamentale de l’atelier en une méthodologie d’ingénierie prévisible et répétable :
Étape 1 : Grossesse stratégique de « l’initialisation de contrainte » Nous ne considérons pas l’érodage comme une simple suppression de matériau. Son objectif principal est de « guider » activement et uniformément la libération des contraintes internes du matériau à travers des trajectoires d’outil symétriques et superposées. Cela permet à la pièce d’entrer dans un nouvel état stable d’équilibre des contraintes avant le début de toute finition, créant ainsi une base prévisible pour toutes les opérations de précision ultérieures.
Étape 2 : Finition précise dans la « fenêtre de stabilité » Après rééquilibrage sous contrainte, nous procédons immédiatement à la finition des surfaces critiques. Ici, nous utilisons des paramètres de coupe optimisés dynamiquement (profondeur de coupe légère, régime moteur élevé, avance optimisée) et des trajectoires de trajet d’outil lisses afin de capturer efficacement et avec précision les dimensions finales et la finition de surface dans cette « fenêtre » critique avant que l’état de contrainte ne puisse changer. Le timing est primordial.
Étape 3 : Isolement du risque « Nettoyage final du coin » Nous programmons délibérément les opérations de nettoyage des coins les plus sensibles aux vibrations en dernier. Cela garantit que les opérations locales à haute contrainte ne perturbent pas la structure principale stable et déjà achevée. Nous pourrons ensuite appliquer des outils et des stratégies spécialisés pour relever ce défi isolé.
C’est plus qu’une séquence ; c’est une approche d’ingénierie à système complet :
>· Collaboration précoce : Nous encourageons une participation précoce à la phase de conception. Des suggestions simples comme ajouter de petites onglets temporaires ou optimiser les rayons de filet peuvent considérablement améliorer la fabrication à un coût minimal.
>· Supports personnalisés : Pour les cavités ultra-profondes, nous concevons souvent des supports internes spécialisés ou utilisons des remplissages d’alliage à faible point de fusion pour améliorer la rigidité à la source.
· Surveillance complète des données : Les paramètres clés de l’usinage et les conditions de l’outil sont enregistrés et analysés pour garantir la stabilité du procédé et une amélioration continue.
 >
Partie 3 : La valeur unique que Brightstar offre pour vous
Choisir Brightstar pour des pièces aussi difficiles signifie que vous gagnez :
1. Certitude, de « Potentiel de ferraille » à « Livraison stable » : Notre méthode systématique transforme l’usinage d’un « art » en une « science » prévisible, réduisant significativement le risque du projet et sécurisant votre calendrier de R&D ainsi que votre calendrier de production.
>2. Coût Total optimisé : Un taux de réussite plus élevé dans le premier article réduit le temps et le gaspillage de matériel par essais et erreurs. Notre conception intelligente de processus équilibre qualité et efficacité de production.
3. Un partenaire d’ingénierie profondément collaboratif : Nous ne sommes pas seulement des exécuteurs testamentaires. Nous sommes des partenaires qui comprennent l’intention de conception, fournissent des analyses DFM et partagent la responsabilité du succès de votre produit.
---
Votre conception rencontre-t-elle des défis similaires dans la fabrication de précision ?
Nous pensons que les vrais problèmes d’ingénierie nécessitent une compréhension approfondie et des solutions systématiques. L’équipe Brightstar est prête à transformer votre design le plus difficile sur papier en une pièce parfaite à la main.
Nous vous invitons à nous envoyer vos plans de pièces difficiles ou vos exigences techniques pour évaluation. Entamons un dialogue technique sur « rendre cela possible ».