
Créer des jauges personnalisées pour les cavités sphériques « miroir » : lorsque la précision rencontre les défis du Produit

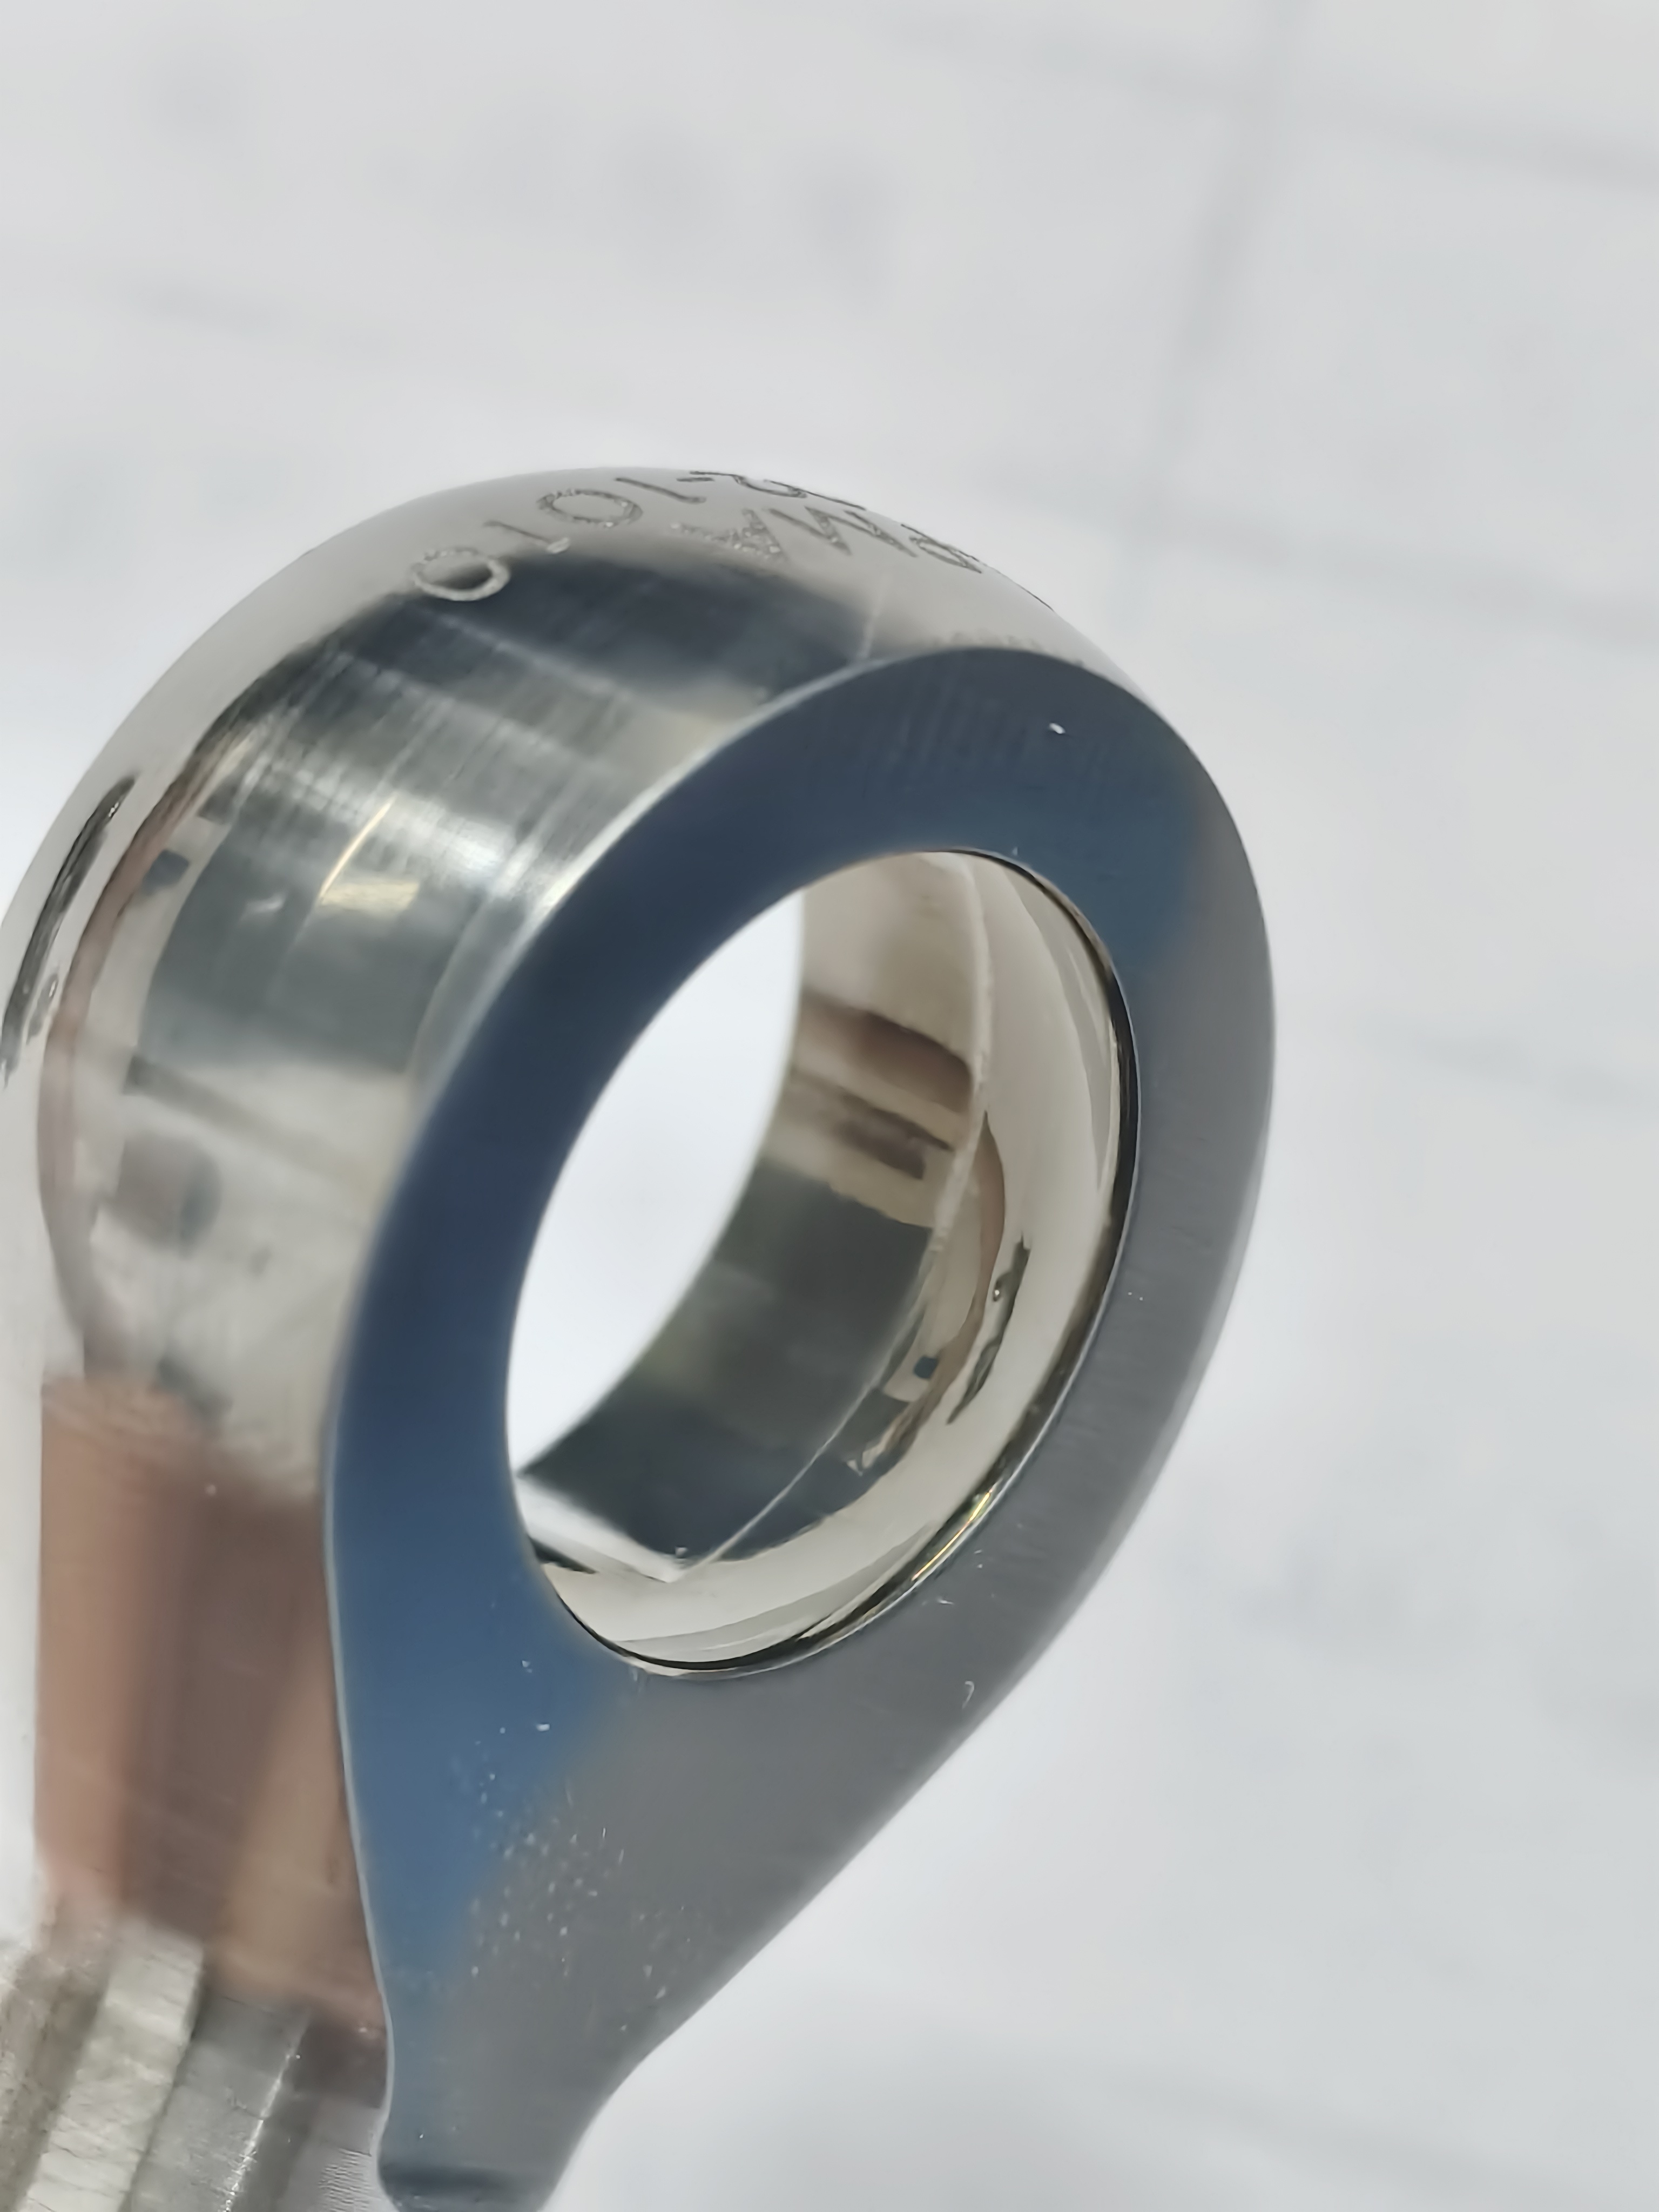
Une exigence de fabrication apparemment impossible
>
Notre équipe a récemment été confrontée à un défi intéressant : un client avait besoin d’une cavité sphérique avec une surface aussi lisse qu’un miroir (techniquement Ra 0,2), tandis que la forme sphérique devait être contrôlée à ±0,0005 pouce — soit environ un huitième du diamètre d’un cheveu humain.
>
C’est comme demander à un artisan de créer une surface de miroir parfaite tout en s’assurant que la courbure du miroir est absolument précise. Plus important encore, le client ne voulait pas seulement une ou deux pièces — il en fallait des centaines ou des milliers, chacune identique à la précédente.
>
Limitations des méthodes de mesure traditionnelles
>
En général, les ingénieurs envisagent deux approches pour mesurer de tels composants de haute précision :
>
>Contact Mesure (comme CMM) :
>
Utilise une sonde pour toucher la surface de la pièce et collecter des données
Problème : Gratte la surface miroir que nous avons tant travaillé à créer
>
Optical Measurement :
>
Scanne la pièce avec de la lumière
Problème : Forte incertitude lors de l’évaluation de la précision des contours sur des surfaces courbes complexes comme les sphères
>
Les deux méthodes ont un autre problème : elles sont trop lentes. Si chaque pièce nécessite une mesure aussi détaillée, la chaîne de production est bloquée.
>
Notre solution : jauges personnalisées « Go/No-Go »
>
Nous avons opté pour une approche plus intelligente : créer un ensemble d’outils d’inspection personnalisés spécifiquement pour cette pièce, connus professionnellement sous le nom de « jauges personnalisées go/no-go ».
>
Comment cela fonctionne-t-il ? Imaginez que vous deviez vérifier si un lot de clés peut ouvrir la même serrure :
>
Vous n’avez pas besoin de mesurer chaque dent de chaque clé
Il suffit de les essayer avec le cylindre de verrouillage original : s’il s’insère et tourne en douceur, c’est ok
>
Nos « jauges go/no-go » fonctionnent sur le même principe :
>
1. « Go gauge » = Une sphère standard réalisée à la taille minimale autorisée
>2. « No-go gauge » = Une sphère standard réalisée à la taille maximale autorisée

L’inspection ne nécessite que deux étapes :
>
1. La pièce s’insère parfaitement dans la « jauge de la course » → Taille pas inférieure à la limite inférieure
2. La pièce ne rentre pas dans la jauge « interdite » → Taille ne dépassant pas la limite supérieure
>
En termes simples, nous avons transformé un problème complexe de « mesurer les dimensions » en une simple tâche de « vérification d’ajustement ».
>
Pourquoi cette méthode est-elle plus fiable ?
>
1. Avantage de vitesse
>
Mesure traditionnelle : 15-30 minutes par partie
Inspection de jauge : moins de 30 secondes par pièce
>
2. Assurance de cohérence
>
>Tout parties mesurées avec la même « règle »
Élimine les variations entre différents opérateurs ou équipements
>
3. Conception à l’épreuve d’erreur
>
Les opérateurs n’ont pas besoin de connaissances spécialisées en métrologie
"Correspond/ne correspond pas » le jugement est intuitif et presque impossible à se tromper
>
Fondement technique derrière la simplicité
>
Bien sûr, cette méthode simple repose sur un support technique complexe :
>
Travail préliminaire critique :
>
D’abord créer un prototype « parfait » à l’aide d’un équipement de haute précision
Utilisez cet exemple comme référence pour tous les jauges
>
Process Must Be Stable :

>Produit ion doit être contrôlé aussi précisément qu’une montre suisse
Les variations à chaque étape doivent être minimisées
>
Calibration régulière :
>
Les jauges elles-mêmes nécessitent des vérifications périodiques
Assurez-vous que la « règle » ne « se déforme » pas avec le temps
>
Industry Application Value
>
Cette méthode d’inspection est particulièrement adaptée à :
>
Dispositifs médicaux : Comme les articulations artificielles nécessitant une extrême précision et une fiabilité absolue
Aérospatial : Composants moteurs critiques avec les exigences de sécurité les plus strictes
Industrie automobile : Composants de précision comme les systèmes d’injection de carburant
Tout scénario nécessitant une production de masse « sans défaut »
>
Conclusion : De « Peut faire » à « Peut bien faire de façon constante »
>
L’analyse la plus profonde de ce cas est la suivante : le principal défi de la fabrication de précision moderne n’est souvent pas « peut-on faire un échantillon parfait », mais « peut-on fabriquer de façon cohérente des milliers de produits identiques et parfaits ».
>
La solution d’inspection que nous avons développée trouve essentiellement l’équilibre optimal entre qualité, efficacité et coût. Ce n’est peut-être pas la solution la plus « avancée » technologiquement, mais c’est la plus pratique et la plus fiable.
>
En production réelle, la meilleure solution n’est souvent pas la plus complexe, mais la plus adaptée aux besoins de production de masse. Cela exige que les ingénieurs comprennent non seulement la technologie, mais aussi les considérations de production, de qualité et de coût.
>
Cependant, ce n’est qu’une des nombreuses solutions possibles. Nous sommes curieux : comment votre équipe aborde-t-elle ces compromis et prise de décision face à des défis similaires ?
>
Nous vous invitons à partager vos points de vue dans les commentaires ou à nous contacter directement pour discuter des défis spécifiques de fabrication de précision et d’inspection auxquels vous êtes actuellement confronté. Parfois, la meilleure solution commence par une conversation professionnelle.