
Combien coûte le fraisage CNC pour les pièces en aluminium ?

Pourquoi une pièce en aluminium coûte-t-elle 20 $ alors qu’une autre coûte 200 $ ?
Un malentendu courant parmi les acheteurs est que le coût de l’usinage CNC est principalement déterminé par la taille de la pièce.
En réalité, deux pièces en aluminium de dimensions presque identiques peuvent avoir des coûts de fabrication très différents.
Un peut être terminé en 20 minutes.
L’autre peut nécessiter plusieurs heures d’usinage, plusieurs installations, des outillages spéciaux et une inspection approfondie.
Qu’est-ce qui détermine réellement le coût du fraisage CNC en aluminium ?
Comprendre ces facteurs peut aider les ingénieurs à concevoir des pièces plus économiques et à éviter des dépenses inutiles.
Qu’est-ce qui détermine le coût du fraisage CNC en aluminium ?
La plupart des coûts d’usinage CNC proviennent de cinq grands domaines :
Coût
du matériau Temps
d’usinage Type
de machine Complexité
de configuration Exigences d’inspection
Le défi est que le temps d’usinage est généralement le facteur le plus important.
Une pièce qui prend deux fois plus de temps à usiner ne coûtera que deux fois plus. L’usure supplémentaire des outils, les exigences en dispositifs de fixation, l’effort de programmation et le contrôle qualité augmentent également.
Facteur 1 : Sélection du matériau
Tous les alliages d’aluminium ne coûtent pas pareil.
Bien que l’aluminium soit généralement plus facile à usiner que l’acier inoxydable ou le titane, différents niveaux influencent l’efficacité de l’usinage et le prix des matériaux.
| Material | Cost relatif | Usinabilité |
|---|---|---|
| 6061-T6 | Low | Excellent |
| 5052 | Low | Bien |
| 7075-T6 | Moyen-Haut | Excellent |
| 2024 | Medium | Bien |
Pour la plupart des composants d’automatisation, de robotique et d’équipements industriels, le 6061-T6 offre le meilleur équilibre entre performance et coût.
Si une forte résistance est requise, 7075-T6 vaut souvent la dépense supplémentaire.
Facteur 2 : Rapport de suppression de matériaux
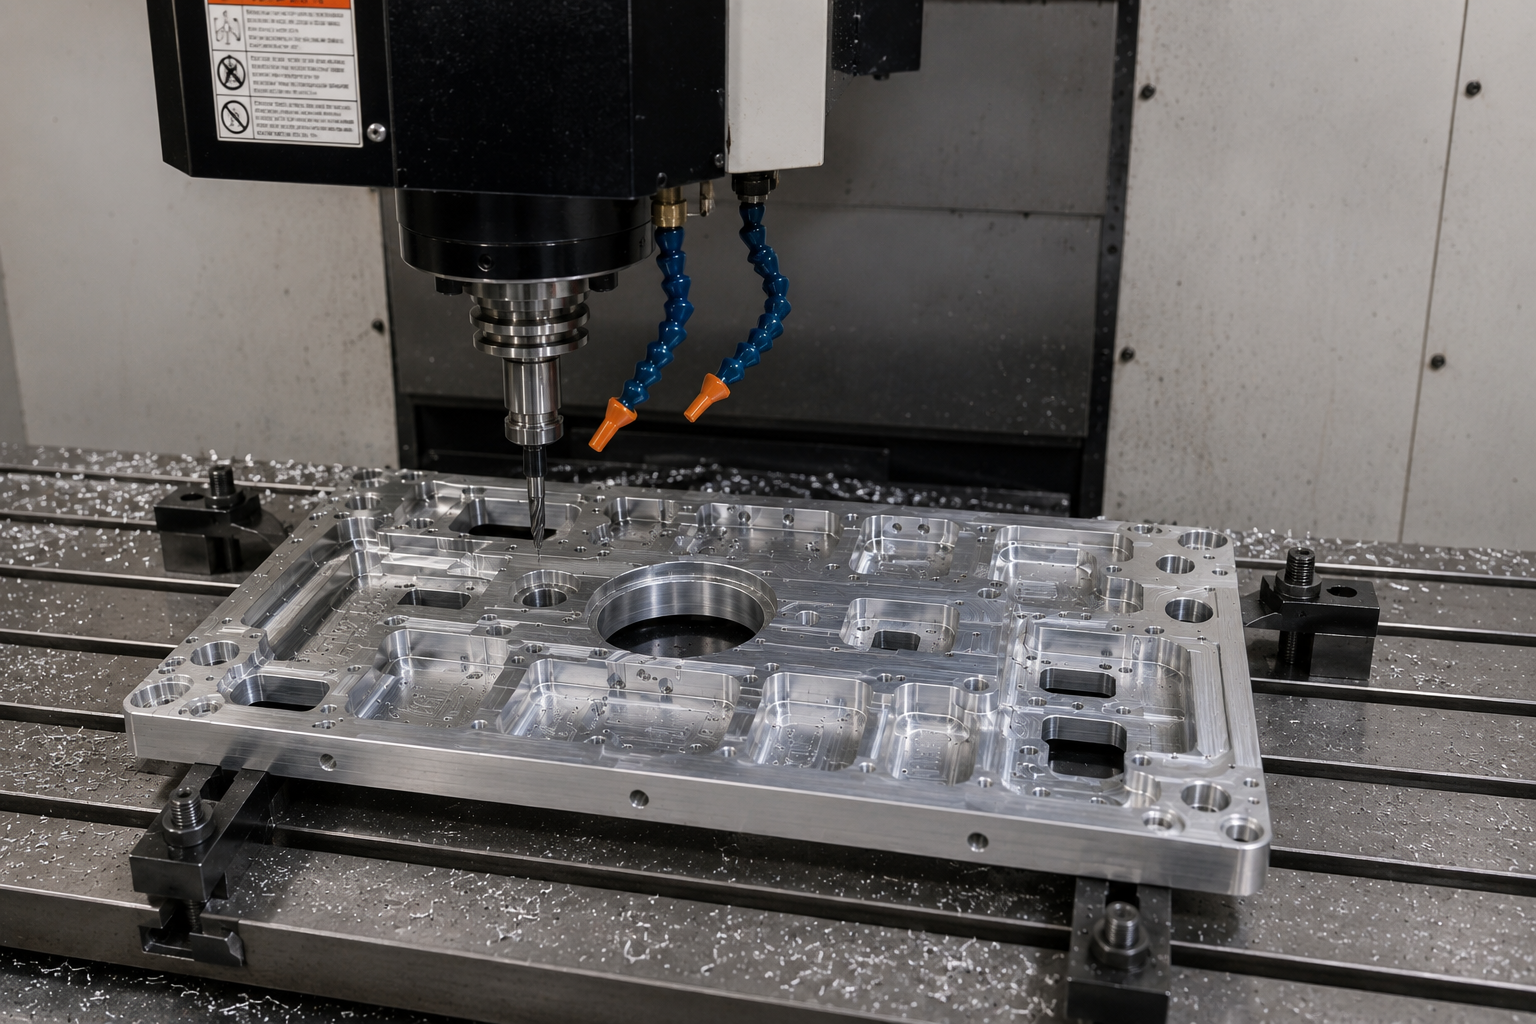
fraisage CNC d’une plaque de montage d’équipement d’automatisation en aluminium de précision
La plaque de montage en aluminium de l’équipement d’automatisation présentée ci-dessus part d’un bloc solide en aluminium 6061-T6. Bien que la pièce finie pèse nettement moins que la crosse d’origine, environ 75 % du matériau doit être retiré lors de l’usinage. Ce taux élevé d’élimination des matériaux augmente le temps de broche, l’usure des outils et le coût global de l’usinage.
L’un des plus grands facteurs de coût est la quantité de contenu à retirer.
Considérons deux plaques de montage en aluminium.
Partie A commence à partir d’un bloc de 100 mm × 80 mm × 30 mm et supprime 40 % du matériau.
La partie B commence sur le même bloc mais supprime 85 % du contenu.
Bien que les pièces finies puissent peser de manière similaire, la Partie B nécessite beaucoup plus de temps de machine.
C’est courant dans :
Plaques
de montage d’équipements d’automatisation Plaques
de base de systèmes de vision Supports d’équipements semi-conducteurs Structures
de montage de machines industrielles
Plus de matière est retirée, plus la broche s’étend.
Et le temps de broche équivaut à l’argent.
Facteur 3 : Géométrie des pièces
La géométrie simple est peu coûteuse.
La géométrie complexe augmente rapidement le temps d’usinage.
Exemples qui augmentent le coût incluent :
Cavités
profondes Murs
fins Contours complexes Caractéristiques
multi-faces Petits rayons
internes Transitions d’angle serrées
Beaucoup d’ingénieurs se concentrent uniquement sur la fonctionnalité et oublient la fabricabilité.
Une petite modification de conception peut parfois réduire le coût d’usinage de 20 à 40 %.
Facteur 4 : usinage 3-axes vs. 5-axis
Beaucoup d’acheteurs supposent que l’usinage sur 5 axes est automatiquement plus coûteux.
Ce n’est pas toujours vrai.
Pour les pièces simples, l’usinage 3 axes est généralement l’option la plus économique.
Cependant, pour les composants complexes en aluminium, l’usinage à 5 axes peut en réalité réduire le coût global car il élimine les multiples installations.
Considérons un support de bras robotique contenant :
Surfaces
inclinées Trous
multidirectionnels Poches complexes
Utiliser une machine 3 axes peut nécessiter quatre ou cinq configurations.
Une machine 5 axes peut terminer la pièce en une seule opération.
Le débit de la machine est plus élevé, mais total temps de production peut être plus court.
Facteur 5 : Tolérances
Les exigences de tolérance ont une influence majeure sur le coût d’usinage.
De nombreux dessins spécifient des tolérances extrêmement strictes pour chaque dimension.
Cela engendre souvent des dépenses inutiles.
Par exemple :
| Tolerance | Impact Relatif sur le Coût |
|---|---|
| ±0,1 mm | Low |
| ±0,05 mm | Modéré |
| ±0,02 mm | High |
| ±0,01 mm | Très haut |
Appliquer des tolérances strictes uniquement lorsque la fonction les exige.
Les ajustements de roulements, les caractéristiques de localisation et les assemblages critiques méritent une précision.
Les dimensions générales ne le font généralement pas.
Facteur 6 : Exigences de finition de surface
La finition de surface peut avoir un impact significatif sur le coût de l’usinage.
Une finition usinée standard nécessite un traitement supplémentaire minimal.
Cependant, des exigences telles que :
Ra 0.8
Ra 0.4
Ra 0.2
peut nécessiter des opérations de finition supplémentaires.
De même, des processus secondaires tels que :
Revêtement
en poudre d’anodisation
Sablage de billes de sablage Anodise
dure
augmentera total coût de fabrication.
 Plaque de montage en aluminium fini avec de grandes poches de retrait de matériaux
La plaque de montage en aluminium fini pour l’équipement d’automatisation présentée ici a été usinée à partir d’aluminium 6061-T6 et présente plusieurs poches de précision, des trous de montage et un taux élevé de retrait des matériaux.
Étude de cas réelle : Comment DFM a réduit le coût d’usinage de 26 %
Un client a Envoyer la plaque de montage en aluminium de l’équipement d’automatisation présentée dans cet article pour devis.
Le composant était usiné en aluminium 6061-T6 et présentait plusieurs poches profondes, des parois fines et plusieurs tolérances inutilement serrées.
Bien que la conception réponde aux exigences fonctionnelles, elle augmente également le temps d’usinage, la consommation d’outillage et les coûts de fabrication.
Après une revue DFM, plusieurs fonctionnalités non critiques ont été optimisées sans affecter les performances de l’assembleur ou celles du produit.
En conséquence, le temps d’usinage a été réduit d’environ 26 %, améliorant ainsi l’efficacité globale de fabrication et réduisant les coûts de production.
Conception initiale :
• Murs fins : 0,8 mm
• Multiples coins
internes tranchants• Plusieurs tolérances
inutiles de ±0,02 mm• Poches profondes pour enlever les matériaux
Temps estimé d’usinage : 3,8 heures
Après la revue DFM :
• Épaisseur de paroi portée à 1,5 mm
• Coins internes changés à R1,5 mm
• Tolérances non critiques relâchées
• Géométrie de poche optimisée pour l’usinage
Temps d’usinage mis à jour : 2,7 heures
| Metric | Original | Optimisé |
|---|---|---|
| Temps d’usinage | 3,8 hrs | 2,7 hrs |
| Consommation d’outils | High | Modéré |
| Risques de ferraille | Medium | Low |
| Total Coût | 100 % | 74 % |
Le client a obtenu une réduction de coût d’environ 26 % sans modifier la fonctionnalité.
Comment réduire les coûts de fraisage CNC
Les stratégies les plus efficaces incluent :
Utilisez des grades
d’aluminium standard Évitez les murs
trop fins Ajoutez
des rayons
d’angle réalistes Réduisez les tolérances inutiles
Concevez pour moins de configurations Impliquez votre fournisseur CNC lors de la conception
Plus la fabricabilité est prise en compte, plus les économies potentielles sont importantes.
Figure 3. Inspection et vérification qualité
inspection CMM de la plaque de montage en aluminium finie de l’équipement.
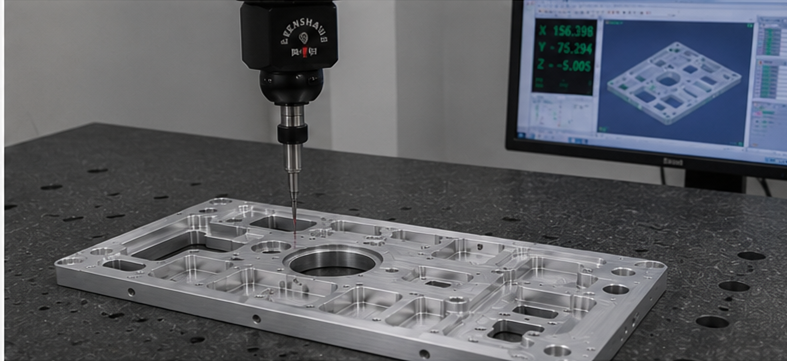
Après l’usinage, les emplacements critiques des trous, les profondeurs de poche et les exigences de planéité ont été vérifiés à l’aide d’un CMM Zeiss pour garantir la précision dimensionnelle avant l’expédition.
L’inspection qualité est une étape critique pour les composants d’équipements d’automatisation, où la précision et la répétabilité de l’assemblage affectent directement la performance de l’équipement.
Le rapport CMM fournit une vérification objective que la plaque de montage finale respecte les spécifications de dessin avant la livraison au client.
Prêt à réduire vos coûts d’usinage CNC en aluminium ?
Chez Brightstar Prototype CNC Co., Ltd., nous aidons les clients à optimiser les composants en aluminium avant le début de la production.
Nos capacités incluent :
3 axes, 4 et 5 axes Usinage
CNC Composants
complexes en aluminium et acier inoxydable Tolérances strictes jusqu’à ±0,005 mm
Prototypage rapide en 3 à 5 jours
Contrôle qualité complet avec inspection
CMM Libre retour DFM avant production
Que vous développiez des plaques de montage pour équipements d’automatisation, des plaques de fixation de précision, des composants de dispositifs médicaux ou des assemblages industriels, notre équipe d’ingénierie peut vous aider à identifier des opportunités pour réduire les coûts d’usinage tout en maintenant les performances.
Envoyez-nous dès aujourd’hui votre fichier CAD ou dessin et recevez gratuitement une revue de fabricabilité, des suggestions d’optimisation des coûts et un devis compétitif de notre équipe d’ingénierie.

FAQ
Quel est le coût moyen du fraisage CNC d’une pièce en aluminium ?
Le coût varie selon le matériau, la complexité, les tolérances, la quantité et le temps d’usinage. Les pièces prototypes simples peuvent coûter des dizaines de dollars, tandis que les composants de précision complexes peuvent coûter des centaines.
Est-ce que 7075 aluminium est plus cher que 6061 ?
Oui. Le 7075 coûte généralement plus cher en raison du prix du matériau et des exigences d’application plus élevés.
L’usinage 5 axes coûte-t-il toujours plus cher ?
Non. Pour les pièces complexes, l’usinage sur 5 axes réduit souvent les installations et diminue le coût total de fabrication.
Quelle caractéristique de design augmente la plus coûteuse ?
Les cavités profondes, les parois fines, les tolérances serrées et la géométrie complexe à plusieurs faces ont généralement le plus d’impact.
Le DFM peut-il réduire le coût de l’usinage CNC ?
Absolument. De petits changements de conception réduisent souvent les coûts d’usinage de 20 à 40 % sans affecter la fonctionnalité des pièces.
Pourquoi deux pièces en aluminium de même taille ont-elles des coûts d’usinage différents ?
Car le coût de l’usinage dépend non seulement de la taille de la pièce, mais aussi du volume de retrait de matériau, des tolérances, de la complexité géométrique, des exigences de configuration de la machine et des besoins d’inspection.
Avertissement
Les informations fournies dans cet article sont fournies uniquement à titre de référence générale. Les coûts réels d’usinage CNC dépendent de la géométrie des pièces, du choix des matériaux, des exigences de tolérance, de la quantité, de la finition de surface et des méthodes de production. Contact un fournisseur d’usinage expérimenté pour un devis détaillé et un examen de fabricabilité.