Que devrait inclure un RFQ professionnel pour l’usinage CNC ?
Dans l’industrie de l’usinage de précision, une RFQ (Request for Quote) de haute qualité est la pierre angulaire du succès du projet. Il ne s’agit pas seulement d’une demande de prix, mais d’un document technique qui communique l’intention de conception, transmet les exigences techniques et établit la confiance coopérative.
En tant qu’entreprise qui se concentre sur l’usinage CNC haute précision et le prototypage rapide depuis 2009, Brightstar Prototype CNC Co., Ltd est toujours convaincue que « la qualité construit la confiance à long terme ». Nous traitons chaque jour différents types de demandes de clients mondiaux (notamment des marchés américain, japonais et allemand). Du point de vue du fabricant, une RFQ bien préparée peut doubler la vitesse de soumission, améliorer significativement la précision des devis et réduire considérablement la communication répétée causée par des informations peu claires.
Aujourd’hui, nous allons définir systématiquement les composants d’un appel d’offres professionnel d’usinage CNC, en combinant les standards du secteur et l’expérience pratique.
Pourquoi la qualité des RFQ influence-t-elle directement le succès du projet ?
De nombreux ingénieurs en achats et en conception demandent-ils : pourquoi certaines demandes reçoivent des réponses le même jour, tandis que d’autres prennent plusieurs jours ? La réponse réside souvent dans les détails de la RFQ.
Une RFQ incomplète place le fournisseur dans un dilemme : soit arrêter le travail pour confirmer à plusieurs reprises, soit deviser sur la base d’hypothèses incomplètes. La première ralentit l’avancement complet du projet, tandis que la seconde peut entraîner des devis inexacts — qui sont ensuite compensés par des « ordres de modification », ce qui entraîne finalement des coûts encore plus élevés.
Une RFQ de haute qualité est la base pour que les fournisseurs comprennent rapidement les besoins, estiment avec précision les cycles de production et proposent des prix compétitifs. Cela reflète non seulement la standardisation du processus d’approvisionnement, mais aussi le respect de la capacité professionnelle du fournisseur. Pour les fabricants comme Brightstar qui valorisent l’expérience de service, une RFQ claire nous permet également de fournir un retour précieux sur le DFM (Design for Fabricability) dès que possible, vous aidant à optimiser les structures, éviter les risques et réduire les coûts durant la phase de conception.
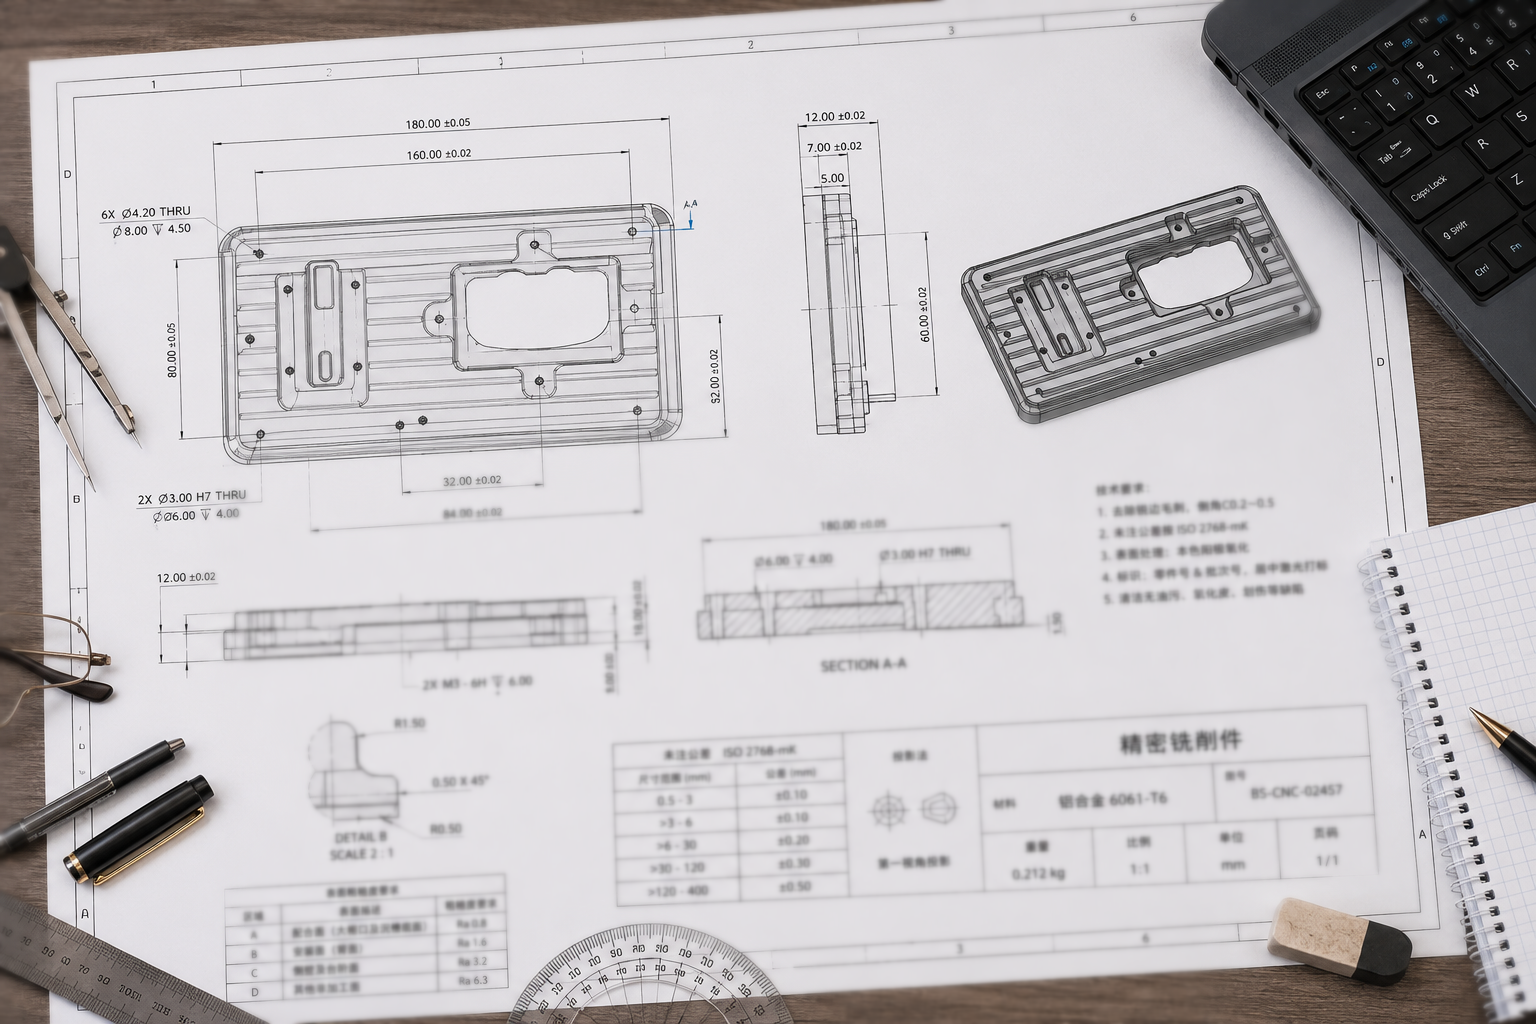
Les six éléments fondamentaux d’une RFQ professionnelle
Analyse des points de douleur courante : pourquoi les RFQ sont-elles souvent rejetées ?
Données sectorielles et comparaison des facteurs de coût
Solutions : comment préparer une RFQ « zéro-question » ?
Diagramme de processus et points clés DFM
Étude de cas : comment une RFQ a permis d’économiser 20 % de coûts ?
Questions fréquemment posées (FAQ)
Pièges courants dans les RFQs
Dans le travail réel, nous rencontrons souvent les types de problèmes typiques suivants, qui sont souvent responsables de retards de devis et d’estimations de coûts inexactes :
Piège 1 : Désaccord entre dessin et modèle
C’est l’erreur de bas niveau la plus courante et la plus fatale. Lorsque les dimensionnements sur le dessin 2D entrent en conflit avec la géométrie du modèle 3D, le fournisseur n’a d’autre choix que de s’arrêter et de demander des précisions, perdant ainsi du temps pour rien. Différents fournisseurs peuvent comprendre le conflit différemment, rendant impossible la comparaison des devis horizontalement.
Piège 2 : Description du matériau vague
Écrire seulement « aluminium » ou « stainless steel » est loin d’être suffisant. La mécanique, la durée de vie et le coût des alliages d’aluminium 6061-T6 et 7075-T651 sont très différents ; Même pour le même acier inoxydable, les caractéristiques de coupe des 303 et 304 sont complètement différentes.
Piège 3 : tolérances trop contraintes
Couvrir l’ensemble du dessin avec des tolérances de ±0,01 mm augmentera considérablement les coûts d’usinage et d’inspection inutiles. En fait, les surfaces non accouplées peuvent utiliser des normes générales de tolérance telles que l’ISO 2768. Renforcer les tolérances fait grimper les coûts de façon exponentielle, et la plupart des éléments critiques ne représentent que 10 % à 20 % des caractéristiques du dessin.
Piège 4 : Ignorer le design au profit de la fabricabilité
Des cavités profondes, des coins internes de petit rayon (coins R) ou des fentes extrêmement étroites apparaissant dans le dessin de conception obligent le fournisseur à utiliser des outils non standards avec des rapports longueur/diamètre excessifs, réduisant la rigidité de l’usinage et prolongeant considérablement le temps d’usinage.

Piège 5 : Pas prise en compte des opérations secondaires et des exigences d’inspection
Les traitements de surface (tels que l’anodisage, le placage) et les exigences d’inspection (comme les FAI, certificats de matériaux) ne sont souvent levés qu’après la soumission, ce qui rend invalide le devis initial ou entraîne des coûts supplémentaires.
Données sectorielles : quels facteurs déterminent réellement les coûts d’usinage CNC ?
Pour vous aider à optimiser votre RFQ plus précisément, voici une comparaison des facteurs de coût basée sur les résumés des pratiques sectorielles :